


खरादहरू केही पुरानो मेसिनिङ प्रविधिहरू हुन्, तर नयाँ खराद खरिद गर्ने विचार गर्दा आधारभूत कुराहरू सम्झनु अझै पनि उपयोगी हुन्छ।
ठाडो वा तेर्सो मिलिङ मेसिनहरू भन्दा फरक, खरादको प्रमुख विशेषताहरू मध्ये एक उपकरणको सापेक्षमा वर्कपीसको घुमाउरोपन हो। त्यसकारण, खरादको कामलाई प्रायः घुमाउने भनिन्छ। त्यसकारण, घुमाउने भनेको गोलाकार बेलनाकार भागहरू निर्माण गर्न प्रयोग गरिने मेसिनिङ प्रक्रिया हो। खरादहरू सामान्यतया वर्कपीसको व्यासलाई एक विशिष्ट आकारमा घटाउन प्रयोग गरिन्छ, जसले गर्दा चिल्लो सतह समाप्त हुन्छ। मूल रूपमा, काट्ने उपकरण घुम्ने वर्कपीसको नजिक पुग्छ जबसम्म यो छेउमा (यदि भाग शाफ्ट हो भने) वा सम्पूर्ण सतह (यदि भाग ड्रम हो भने) रैखिक रूपमा सार्न थाल्दा सतहबाट छिल्न थाल्दैन।
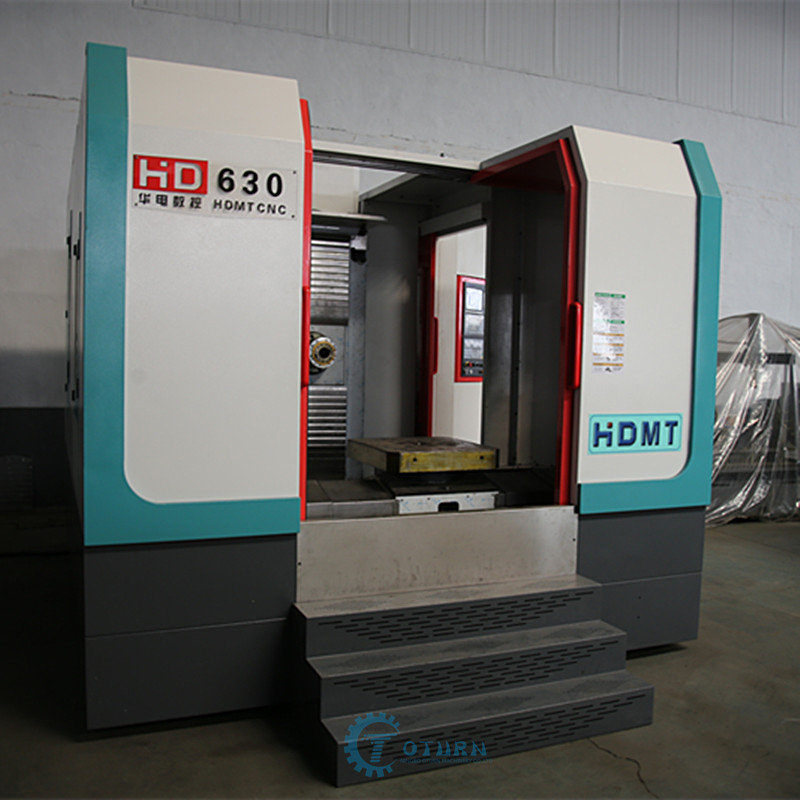
यद्यपि तपाईं अझै पनि म्यानुअल रूपमा नियन्त्रित खरादहरू किन्न सक्नुहुन्छ, आजकल CNC द्वारा नियन्त्रित धेरै कम खरादहरू छन्। स्वचालित उपकरण परिवर्तन गर्ने उपकरण (जस्तै बुर्ज) ले सुसज्जित हुँदा, CNC खरादलाई टर्निङ सेन्टर भनिन्छ।सीएनसी टर्निङ सेन्टरहरूयसमा विभिन्न आकार र कार्यहरू छन्, साधारण दुई-अक्ष खरादहरू जुन केवल X र Y दिशामा सर्छन्, देखि अधिक जटिल बहु-अक्षहरू सम्म।घुम्ने केन्द्रहरूजसले जटिल चार-अक्ष घुमाउने, मिलिङ गर्ने, र मिलिङ गर्ने काम गर्न सक्छ। ड्रिलिङ, ट्यापिङ र गहिरो प्वाल बोरिङ - केवल एक अपरेशन।
आधारभूत दुई-अक्षीय खरादमा हेडस्टक, स्पिन्डल, भागहरू मिलाउनको लागि चक, खराद, क्यारिज र तेर्सो स्लाइडिङ फ्रेम, उपकरण पोस्ट र टेलस्टक समावेश छन्। यद्यपि धेरैजसो खरादहरूमा वर्कपीसको छेउलाई समर्थन गर्न चल टेलस्टक हुन्छ, तर चकबाट टाढा, सबै मेसिन उपकरणहरू मानकको रूपमा यो प्रकार्यसँग सुसज्जित हुँदैनन्। यद्यपि, वर्कपीस अपेक्षाकृत लामो र पातलो हुँदा टेलस्टक विशेष गरी उपयोगी हुन्छ। यस अवस्थामा, यदि टेलस्टक प्रयोग गरिएन भने, यसले "ch क्र्याक" निम्त्याउन सक्छ, जसले भागको सतहमा स्पष्ट चिन्हहरू छोड्छ। यदि यो समर्थित छैन भने, भाग आफैं पातलो हुन सक्छ किनभने काट्ने क्रममा उपकरणको दबाबको कारण भाग अत्यधिक झुकेको हुन सक्छ।
लेथको विकल्पको रूपमा टेलस्टक थप्ने विचार गर्दा, हाल चलिरहेको कामहरूमा मात्र ध्यान दिनु हुँदैन, तर भविष्यको कार्यभारमा पनि ध्यान दिनुपर्छ। यदि शंका छ भने, कृपया मेसिनको प्रारम्भिक खरिदमा टेलस्टक समावेश गर्नुहोस्। यो सुझावले पछि स्थापनाको लागि समस्या र झन्झटहरू बचाउन सक्छ।
जतिसुकै गति अक्षहरू आवश्यक परे पनि, कुनै पनि खरादको खरिद मूल्याङ्कन गर्दा, पसलले पहिले प्रशोधित भागहरूको आकार, तौल, ज्यामितीय जटिलता, आवश्यक शुद्धता र सामग्रीहरू विचार गर्नुपर्छ। प्रत्येक ब्याचमा भागहरूको अपेक्षित संख्या पनि विचार गर्नुपर्छ।
सबै लेथहरू किन्नुको साझा कुरा भनेको आवश्यक भागहरू समायोजन गर्न चकको आकार हो।घुम्ने केन्द्रहरू, चकको व्यास सामान्यतया ५ देखि ६६ इन्च वा त्योभन्दा ठूलो हुन्छ। जब भागहरू वा बारहरू चकको पछाडिबाट फैलिनुपर्छ, सबैभन्दा ठूलो स्पिन्डल थ्रु होल वा बार क्षमता महत्त्वपूर्ण हुन्छ। यदि मानक थ्रु होल साइज पर्याप्त ठूलो छैन भने, तपाईंले "ठूलो व्यास" विकल्पको साथ डिजाइन गरिएको मेसिन उपकरण प्रयोग गर्न सक्नुहुन्छ।
अर्को प्रमुख सूचक टर्निङ व्यास वा अधिकतम टर्निङ व्यास हो। चित्रले सबैभन्दा ठूलो व्यास भएको भाग देखाउँछ जुन चकमा जडान गर्न सकिन्छ र यसलाई नछोडी अझै पनि ओछ्यानमा स्विङ गर्न सकिन्छ। आवश्यक अधिकतम टर्न लम्बाइ पनि उत्तिकै महत्त्वपूर्ण छ। वर्कपीसको आकारले मेसिनलाई आवश्यक ओछ्यानको लम्बाइ निर्धारण गर्दछ। कृपया ध्यान दिनुहोस् कि अधिकतम टर्निङ लम्बाइ ओछ्यानको लम्बाइ भन्दा फरक छ। उदाहरणका लागि, यदि मेसिन गरिने भाग ४० इन्च लामो छ भने, भागको पूर्ण लम्बाइलाई प्रभावकारी रूपमा घुमाउन ओछ्यानलाई लामो लम्बाइ चाहिन्छ।
अन्तमा, प्रशोधन गर्नुपर्ने भागहरूको संख्या र आवश्यक शुद्धता मेसिनको कार्यसम्पादन र गुणस्तर निर्धारण गर्ने मुख्य कारकहरू हुन्। उच्च-उत्पादकता मेसिनहरूलाई उच्च-गति X र Y अक्षहरू, र द्रुत-मिल्दो गति गतिहरू आवश्यक पर्दछ। कडा सहनशीलता भएका मेसिनहरू बल स्क्रू र मुख्य कम्पोनेन्टहरूमा थर्मल बहाव नियन्त्रण गर्न डिजाइन गरिएको हो। मेसिन संरचनालाई थर्मल वृद्धिलाई कम गर्न पनि डिजाइन गर्न सकिन्छ।
टेकस्पेक्स नलेज सेन्टरमा रहेको “मेसिन टुल्स किन्ने गाइड” मा गएर नयाँ मेसिनिङ सेन्टर खरिद गर्ने बारे थप जानकारी पाउनुहोस्।
रोबोटिक स्वचालनले मेसिन अपरेटरहरूको सबैभन्दा कम मनपर्ने कामलाई गह्रौं काममा परिणत गरिरहेको छ।
सिनसिनाटी क्षेत्रमा रहेको कार्यशालाले देशको सबैभन्दा ठूलो ठाडो घुमाउने र मिलिङ केन्द्रहरू मध्ये एक स्थापना गर्नेछ। यद्यपि यो विशाल मेसिनको लागि जग स्थापना गर्नु गाह्रो काम हो, कम्पनीले अन्य "आधारहरू" मा पनि जग निर्माण गरेको छ।
पोस्ट समय: मे-२७-२०२१