


एक सफलसीएनसी टर्निङ सेन्टरलगानीमा आवश्यक कारकहरू पहिचान गर्न आवश्यक छ। रणनीतिक योजनाले यो अधिग्रहणलाई मार्गदर्शन गर्दछ। विश्वव्यापी सीएनसी मेसिनिङ र टर्निङ सेन्टर बजारले उल्लेखनीय वृद्धिको प्रक्षेपण गर्दछ, जसमा२०२४ देखि २०३० सम्म ६.६% चक्रवृद्धि वार्षिक वृद्धि दर। यसको उच्च-गति खण्डले अनुमान गर्दछ कि२०२५ र २०३५ बीच ५.८% CAGRयो विस्तारले सूचित निर्णयहरूको आवश्यकतालाई जोड दिन्छ। कबहु-कार्यात्मक CNC खराद निर्माताविभिन्न विकल्पहरू प्रदान गर्दछ। बुझाइटर्निङ सेन्टर प्रेसिजनसर्वोपरि छ। खरीददारहरू प्रायः सोध्छन्, "CNC टर्निङ सेन्टर र CNC खराद बीच के भिन्नता छ?"र"ठाडो र तेर्सो घुम्ने केन्द्रहरू बीच कसरी छनौट गर्ने?"। दस महत्वपूर्ण विचारहरूले सूचित खरिदलाई मार्गदर्शन गर्दछ।
प्रमुख उपायहरू
- तपाईंको उत्पादन आवश्यकताहरू र पार्टपुर्जा आवश्यकताहरू बुझ्नुहोस्। यसले तपाईंलाई सही मेसिन आकार र शक्ति छनौट गर्न मद्दत गर्दछ।
- हेर्नुहोस्मेसिन विशिष्टताहरूजस्तै स्पिन्डल पावर र टुलिङ विकल्पहरू। यी सुविधाहरूले मेसिनले कति राम्रोसँग काम गर्छ भन्ने कुरालाई असर गर्छ।
- नियन्त्रण प्रणाली र सफ्टवेयर जाँच गर्नुहोस्। तिनीहरूले मेसिनलाई प्रयोग गर्न र अन्य प्रणालीहरूसँग जडान गर्न सजिलो बनाउँछन्।
- मेसिनको शुद्धता र यसले ताप र कम्पनहरूलाई कसरी ह्यान्डल गर्छ भन्ने कुरालाई विचार गर्नुहोस्। यसले सुनिश्चित गर्दछ किउच्च गुणस्तरका भागहरू.
- मूल्य मात्र होइन, कुल लागतको बारेमा सोच्नुहोस्। यसमा सञ्चालन लागत, मर्मतसम्भार र भविष्यको मूल्य समावेश छ।
तपाईंको CNC टर्निङ सेन्टरको लागि उत्पादन आवश्यकताहरू र पार्टपुर्जा आवश्यकताहरू
छनौट गर्दै aसीएनसी टर्निङ सेन्टरउत्पादन आवश्यकताहरू र पार्टपुर्जा आवश्यकताहरूको स्पष्ट बुझाइबाट सुरु हुन्छ। यी कारकहरूले मेसिनको आवश्यक विशिष्टता र क्षमताहरूलाई प्रत्यक्ष रूपमा प्रभाव पार्छन्।
भाग आकार र तौल क्षमताहरू
पसलले उत्पादन गर्न चाहेको भागहरूको भौतिक आयाम र तौल आधारभूत विचारहरू हुन्। मेसिनको क्षमताले सबैभन्दा ठूला र गह्रौं भागहरू समायोजन गर्नुपर्छ। उदाहरणका लागि, CNC टर्निङ अपरेसनहरूले भाग आकारहरूको विस्तृत दायरा ह्यान्डल गर्छन्।
| भाग आकार श्रेणी | आयाम (मिमी) | आयामहरू (मा) |
|---|---|---|
| न्यूनतम | २×२ | ०.०७९×०.०७९ |
| अधिकतम | २००×५०० | ७.९×१९.७ |
केन्द्रहरू बीचको दूरी जस्ता मेसिन विशिष्टताहरूले अधिकतम भागको लम्बाइ निर्धारण गर्दछ, प्रायः लगभग ५०० मिमी (१९.७ इन्च)। स्विङ ओभर बेडले अधिकतम भागको व्यास निर्धारण गर्दछ, सामान्यतया २०० मिमी (७.९ इन्च)। खरीददारहरूले छनौट गरिएको CNC टर्निङ सेन्टरले तिनीहरूको लक्षित भागहरूलाई भौतिक रूपमा समात्न र मेसिन गर्न सक्छ भनी सुनिश्चित गर्नुपर्छ।
प्रशोधन गर्नुपर्ने सामग्रीका प्रकारहरू
पसलले प्रशोधन गर्ने सामग्रीका प्रकारहरूले मेसिन र टुलिङ छनोटमा उल्लेखनीय प्रभाव पार्छ। विभिन्न सामग्रीहरूमा फरक-फरक कठोरता स्तरहरू हुन्छन्, जसका लागि विशिष्ट मेसिन पावर र काट्ने उपकरणहरूको आवश्यकता पर्दछ।
| सामग्री कठोरता श्रेणी | रकवेल कठोरता (HRC) | विशिष्ट CNC खराद प्रकारहरू |
|---|---|---|
| मेसिनमा प्रयोग गर्न गाह्रो हुने मिश्र धातुहरू | ४५–७० एचआरसी | उच्च-टोर्क सीएनसी खरादहरू |
| मध्यम-कठोर औद्योगिक सामग्रीहरू | २५–४५ एचआरसी | तेर्सो CNC खरादहरू |
| नरम र सजिलैसँग मेसिन गर्न मिल्ने धातुहरू | <२५ एचआरसी | कुनै पनि CNC खराद (प्रवेश-स्तर, बेन्चटप, उच्च-गतिको स्पिन्डल मेसिनहरू सहित) |
मानक CNC टुलिङ सामान्यतया व्यावहारिक सीमामा पुग्छएचआरसी ४०। HRC ५० भन्दा माथिका सामग्रीहरू मेसिन गर्न प्रायः विशेष सेटअपहरू आवश्यक पर्दछ, जसले मेसिनिङ समय र लागत दुवैलाई दोब्बर बनाउन सक्छ। उदाहरणका लागि, ४१४० जस्ता कार्बन/मिश्र धातु स्टीलहरू HRC ३५ सम्म मानक रूपमा मेसिन गरिन्छन्। तिनीहरू HRC ४० भन्दा माथि चुनौतीपूर्ण हुन्छन्। ३०४ जस्ता स्टेनलेस स्टीलहरू HRC ३० सम्म कुशल हुन्छन्, HRC ३५ भन्दा बाहिर गाह्रो हुन्छन्। A2 जस्ता उपकरण स्टीलहरू HRC ४५ मार्फत मेसिन गर्न सकिन्छ, तर HRC ५० भन्दा माथि विशेष सेटअपहरू आवश्यक हुन्छन्। एल्युमिनियम मिश्र धातुहरूले सामान्यतया CNC मेसिनिङको लागि कुनै कठोरता सीमाहरू प्रस्तुत गर्दैनन्।
उत्पादन मात्रा र थ्रुपुट
उत्पादन मात्रा र आवश्यक थ्रुपुटले मेसिनको गति, दक्षता र स्वचालनको सम्भावनालाई निर्देशित गर्दछ। उच्च-भोल्युम उत्पादनले छिटो चक्र समय र भरपर्दो सञ्चालनको माग गर्दछ। ठूलो मात्रामा पार्टपुर्जा उत्पादन गर्ने पसलहरूले स्वचालित बार फिडरहरू र रोबोटिक एकीकरण जस्ता सुविधाहरूबाट लाभ उठाउँछन्। यी थपहरूले म्यानुअल हस्तक्षेपलाई कम गर्छन् र निरन्तर सञ्चालनलाई अधिकतम बनाउँछन्। यसको विपरीत, कम भोल्युम वा प्रोटोटाइप कार्यलाई यति व्यापक स्वचालनको आवश्यकता नहुन सक्छ। उत्पादन लक्ष्यहरू पूरा गर्न लामो अवधिमा निरन्तर उत्पादन कायम राख्ने मेसिनको क्षमता महत्त्वपूर्ण छ।
सीएनसी टर्निङ सेन्टरको मेसिन विशिष्टता र क्षमताहरू
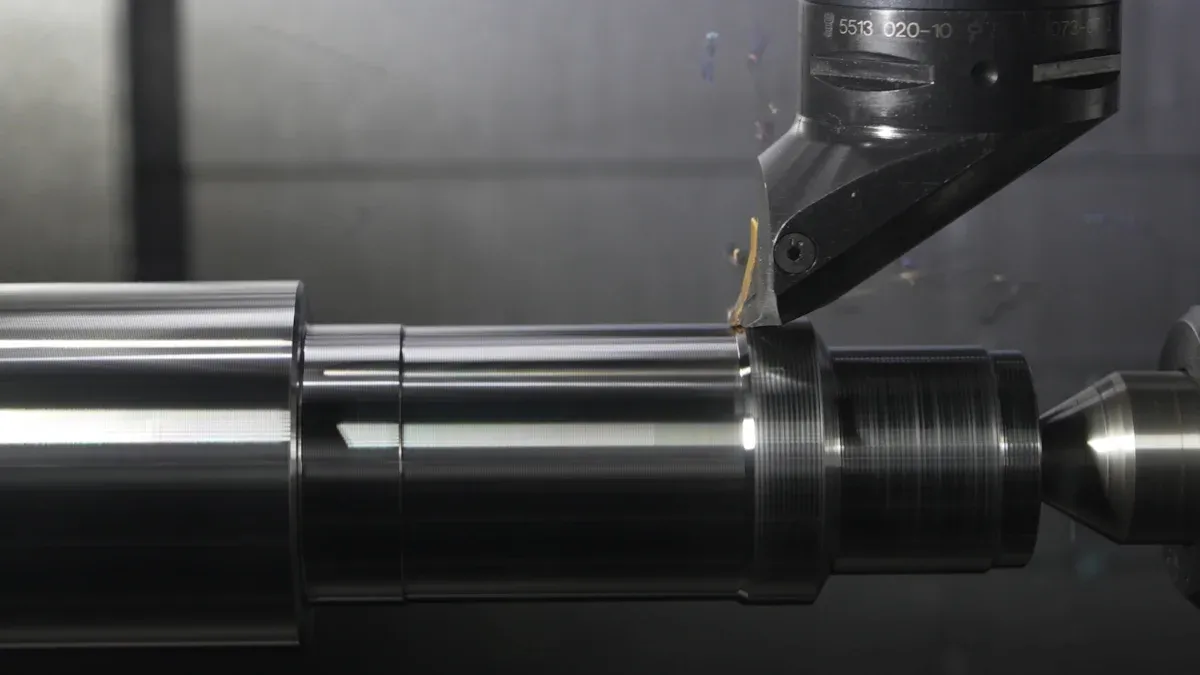
मेसिनको विशिष्टता र क्षमताहरूले पसलको पार्टपुर्जा कुशलतापूर्वक र सही रूपमा उत्पादन गर्ने क्षमतालाई प्रत्यक्ष रूपमा प्रभाव पार्छ। खरीददारहरूले यी प्राविधिक पक्षहरूको ध्यानपूर्वक मूल्याङ्कन गर्नुपर्छ।
स्पिन्डल कन्फिगरेसन र पावर
स्पिन्डल कुनै पनि घुमाउने कार्यको मुटु हो। यसको कन्फिगरेसन र शक्तिले मेसिनको काट्ने क्षमता निर्धारण गर्छ। प्रति मिनेट रिभोलुसन (RPM) मा मापन गरिएको स्पिन्डल गतिले वर्कपीस कति छिटो घुम्छ भनेर निर्धारण गर्छ। सानो व्यास र नरम सामग्रीहरूको लागि उच्च RPM महत्त्वपूर्ण हुन्छ। स्पिन्डल टर्क, घुमाउने बल, ठूला व्यास र कडा सामग्रीहरूको मेसिनिङको लागि आवश्यक छ। शक्तिशाली स्पिन्डलले कुशल सामग्री हटाउने सुनिश्चित गर्दछ र चक्र समय घटाउँछ। पसलहरूले स्पिन्डल विशिष्टताहरूलाई तिनीहरूको विशिष्ट भाग आकार र सामग्री प्रकारहरूसँग मेल खानुपर्छ।
बुर्ज र उपकरण विकल्पहरू
बुर्जले काट्ने उपकरणहरू समात्छ र तिनीहरूलाई वर्कपीसमा प्रस्तुत गर्दछ। यसको डिजाइनले मेसिनिङ बहुमुखी प्रतिभा र दक्षतामा उल्लेखनीय प्रभाव पार्छ। बुर्जहरू विभिन्न कन्फिगरेसनहरूमा आउँछन्, जस्तै VDI (जर्मन इन्जिनियरहरूको संघ) वा BMT (बेस माउन्टेड टुलिङ), प्रत्येकले फरक-फरक कठोरता र उपकरण-होल्डिङ क्षमताहरू प्रदान गर्दछ। बुर्जमा उपकरण स्टेशनहरूको संख्याले मेसिनले म्यानुअल हस्तक्षेप बिना कति फरक उपकरणहरू पहुँच गर्न सक्छ भनेर निर्धारण गर्दछ। थप उपकरण स्टेशनहरूले एकल सेटअपमा जटिल सञ्चालनहरूको लागि अनुमति दिन्छ, उपकरण परिवर्तनहरूको लागि डाउनटाइम कम गर्दछ।
अक्ष कन्फिगरेसन र प्रत्यक्ष उपकरण
अक्ष कन्फिगरेसनले मेसिनको चाल क्षमताहरू परिभाषित गर्दछ। आधारभूत २-अक्ष खरादले X र Z अक्षहरूमा घुमाउने कार्यहरू गर्दछ। बहु-अक्ष जस्ता थप उन्नत मेसिनहरूसीएनसी टर्निङ सेन्टर, अफ-सेन्टर ड्रिलिंग वा मिलिंगको लागि Y-अक्ष जस्ता अतिरिक्त अक्षहरू प्रदान गर्दछ। प्रत्यक्ष टूलिङ CNC टर्निंग सेन्टरको लागि एक महत्वपूर्ण वृद्धि हो। यसले मेसिनलाई भागलाई अर्को मेसिनमा स्थानान्तरण नगरी मिलिङ, ड्रिलिंग र ट्यापिङ अपरेशनहरू गर्न अनुमति दिन्छ। प्रत्यक्ष टूलिङ प्रस्तावहरूसटीक-मेशिन गरिएका भागहरूको लागि ठूलो डिजाइन लचिलोपन। यसले एकै पटकमा थप जटिल मेसिनिङ प्रक्रियाहरूलाई सक्षम बनाउँछ, सेटअपलाई सुव्यवस्थित बनाउँछ र श्रम घटाउँछ। यो क्षमताले अनावश्यक सेटअप प्रक्रियाहरूलाई कम गरेर शुद्धता र दोहोरिने क्षमता बढाउँछ। पसलहरूले प्राप्त गर्छन्उन्नत गियर र बेयरिङहरूको कारणले छिटो निर्माण। प्रत्यक्ष उपकरणडेटा सुरक्षित गर्दछ, जुन मेसिनहरू बीच सामग्री सार्दा प्रायः हराउँछ, समय बचत हुन्छ। यसले लेथमा सिधै धेरै मिलिङ प्रक्रियाहरूको लागि पनि अनुमति दिन्छ, जस्तै किनारा राउन्डिङ वा अक्षीय/रेडियल सुविधाहरू थप्ने। यसले CNC मिलमा भागहरू स्थानान्तरण गर्ने आवश्यकतालाई हटाउँछ।
तपाईंको CNC टर्निङ सेन्टरको लागि नियन्त्रण प्रणाली र सफ्टवेयर
नियन्त्रण प्रणाली र सफ्टवेयरले कुनै पनि आधुनिक मेसिन उपकरणको मस्तिष्क बनाउँछ। तिनीहरूले अपरेटरहरूले उपकरणसँग कसरी अन्तरक्रिया गर्छन् र मेसिनले कसरी जटिल कार्यहरू कार्यान्वयन गर्छ भनेर निर्देशन दिन्छन्। सही नियन्त्रण प्रणाली छनौट गर्नाले कुशल प्रोग्रामिङ, भरपर्दो सञ्चालन, र उत्पादन वातावरणमा निर्बाध एकीकरण सुनिश्चित गर्दछ।
CNC नियन्त्रण ब्रान्ड र सुविधाहरू
CNC नियन्त्रणको छनोटब्रान्डमेसिनको कार्यसम्पादन र प्रयोगकर्ता अनुभवमा उल्लेखनीय प्रभाव पार्छ। विभिन्न उत्पादकहरूले विभिन्न उत्पादन आवश्यकताहरू अनुरूप फरक फाइदाहरू प्रदान गर्छन्।
| ब्रान्ड | कुञ्जी घुमाउने केन्द्र उत्पादनहरू | टर्निङ सेन्टरका लागि प्रमुख विशेषताहरू |
|---|---|---|
| हास स्वचालन | हास एसटी शृङ्खला सीएनसी खरादहरू | प्रयोगकर्ता-मैत्री इन्टरफेस, उच्च टर्क, कठोर निर्माण, टिकाउपन, विश्वसनीयता, किफायती मूल्य निर्धारण। |
| डीएमजी मोरी | NLX श्रृंखला युनिभर्सल टर्निङ सेन्टरहरू | उच्च कठोरता, स्थिरता, परिशुद्धता, एकीकृत स्वचालन समाधान, डिजिटलाइजेसन, उद्योग ४.० तयारी। |
| मजाक | INTEGREX श्रृंखला बहु-कार्यकारी मेसिनहरू | मोड्ने, मिलिङ गर्ने, ड्रिलिङ गर्ने, ट्याप गर्ने कामलाई संयोजन गर्दछ; जटिल भागहरूको लागि आदर्श; iSMART कारखाना अवधारणा (IoT एकीकरण), व्यापक सेवा र समर्थन। |
| ओकुमा | LB शृङ्खला CNC खरादहरू | शक्ति, परिशुद्धता, बहुमुखी प्रतिभा, थर्मो-मैत्री अवधारणा (थर्मल स्थिरता), खुला-वास्तुकला OSP-P नियन्त्रण प्रणाली (अनुकूलन, सफ्टवेयर एकीकरण)। |
| डूसन/डीएन सोलुसन्स | सीएनसी खरादहरू | सटीक घुमाउने कार्यहरू, बहु-अक्ष क्षमताहरू, उच्च स्पिन्डल गतिहरू, उन्नत नियन्त्रण प्रणालीहरू। |
प्रत्येक ब्रान्डले अद्वितीय सुविधाहरू प्रदान गर्दछ। हास स्वचालनले प्रयोगकर्ता-मैत्री र किफायतीमा ध्यान केन्द्रित गर्दछ। डीएमजी मोरीले कठोरता र उद्योग ४.० तयारीमा जोड दिन्छ। माजाकले जटिल भागहरूको लागि बहु-कार्य क्षमताहरू प्रदान गर्दछ। ओकुमाले थर्मल स्थिरता र खुला-वास्तुकला नियन्त्रणहरू प्रदान गर्दछ। डूसन/डीएन समाधानले परिशुद्धता र बहु-अक्ष कार्यक्षमता प्रदान गर्दछ।
प्रोग्रामिङ र प्रयोगकर्ता इन्टरफेस
सहज प्रोग्रामिङ इन्टरफेसले मेसिन सेटअप र सञ्चालनलाई सरल बनाउँछ। अपरेटरहरूलाई उनीहरूको सीप स्तर र भागहरूको जटिलतामा निर्भर गर्दै कुशल G-कोड प्रोग्रामिङ वा कुराकानीत्मक प्रोग्रामिङको लागि अनुमति दिने प्रणाली चाहिन्छ। राम्रोसँग डिजाइन गरिएको प्रयोगकर्ता इन्टरफेसले प्रशिक्षण समय घटाउँछ र त्रुटिहरूलाई कम गर्छ। यसले कार्यक्रम सिर्जना र परिमार्जनलाई सरल बनाएर उत्पादकता पनि बढाउँछ।
अवस्थित प्रणालीहरूसँग एकीकरण
आधुनिक पसलहरूको लागि अवस्थित उत्पादन कार्यान्वयन प्रणाली (MES) वा उद्यम स्रोत योजना (ERP) प्रणालीहरूसँग निर्बाध एकीकरण महत्त्वपूर्ण छ। यो जडानले वास्तविक-समय डेटा आदानप्रदान, उत्पादन अनुगमन र समग्र दक्षता सुधार गर्न अनुमति दिन्छ।सफल एकीकरणको लागि सावधानीपूर्वक योजना आवश्यक पर्दछ.
- स्वचालित अक्षमताहरूबाट बच्न डिजिटलाइज गर्नु अघि प्रक्रियाहरूको राम्ररी नक्साङ्कन गर्नुहोस्।
- जोखिम सीमित गर्न र अनुभवबाट सिक्न पाइलट परियोजनाबाट सानो सुरुवात गर्नुहोस्।
- आधुनिक मेसिनरी भएका कम्पनीहरूका लागि, अनुकूलनको लागि वास्तविक-समय अन्तर्दृष्टि प्राप्त गर्न मेसिन जडान र OEE (समग्र उपकरण प्रभावकारिता) अनुगमनबाट सुरु गर्नुहोस्।
- MES कार्यान्वयनले मानिसहरूको काम गर्ने तरिकामा परिवर्तन ल्याउँछ र सावधानीपूर्वक मार्गदर्शन आवश्यक पर्दछ भन्ने कुरा स्वीकार गर्नुहोस्।
- टोलीलाई सुरुदेखि नै संलग्न गराउनुहोस्, आवश्यकता र फाइदाहरू व्याख्या गर्नुहोस्।
- सबैले नयाँ प्रणालीहरू बुझून् भनेर सुनिश्चित गर्न तालिममा लगानी गर्नुहोस्।
- सहकर्मीहरूलाई थप सहयोग र तालिम प्रदान गर्न 'डिजिटल च्याम्पियनहरू' नियुक्त गर्नुहोस्।
यी अभ्यासहरूले सहज संक्रमण सुनिश्चित गर्छन् र जोडिएको उत्पादन वातावरणको फाइदाहरूलाई अधिकतम बनाउँछन्।
CNC टर्निङ सेन्टरको शुद्धता र परिशुद्धता

उच्च-गुणस्तरका पार्टपुर्जाहरू निरन्तर प्राप्त गर्नु मेसिनको शुद्धता र शुद्धतामा धेरै निर्भर गर्दछ। यी विशेषताहरूले पार्टपुर्जा अनुरूपता र समग्र उत्पादन दक्षतालाई प्रत्यक्ष असर गर्छ।
दोहोरिने क्षमता र स्थितिगत शुद्धता
दोहोरिने क्षमता भन्नाले मेसिनको प्रोग्राम गरिएको स्थितिमा लगातार फर्कने क्षमतालाई बुझाउँछ।स्थितिगत शुद्धतामेसिनले लक्ष्य स्थितिमा कति नजिकबाट पुग्न सक्छ भनेर वर्णन गर्दछ। कडा सहनशीलता भित्र समान भागहरू उत्पादन गर्न दुवै महत्त्वपूर्ण छन्। उच्च दोहोरिने क्षमता भएको मेसिनले प्रत्येक भाग अन्तिमसँग मेल खान्छ, स्क्र्याप र पुन: कार्यलाई कम गर्छ भन्ने कुरा सुनिश्चित गर्दछ। उच्च स्थितिगत शुद्धता भनेको मेसिनले उपकरणहरूलाई प्रोग्राम गरिएको ठाउँमा ठ्याक्कै राख्छ, जुन जटिल ज्यामिति र महत्वपूर्ण आयामहरूको लागि आवश्यक छ। निर्माताहरूले प्रायः यी विशिष्टताहरू प्रदान गर्छन्, र खरीददारहरूले उनीहरूको उत्पादन आवश्यकताहरू पूरा गरेको सुनिश्चित गर्नुपर्छ।
थर्मल स्थिरता विचारहरू
तापक्रमको उतारचढावले मेसिनको शुद्धतामा उल्लेखनीय असर पार्छ। सञ्चालनको क्रममा मेसिनका कम्पोनेन्टहरू तातो हुँदा, तिनीहरू विस्तार हुन्छन्, जसले गर्दा आयामी परिवर्तनहरू हुन्छन्। यो थर्मल विस्तारले मेसिन गरिएका भागहरूमा अशुद्धता निम्त्याउन सक्छ। प्रभावकारी रणनीतिहरूले यी प्रभावहरूलाई कम गर्छ। पसलहरूमेसिनिङ क्षेत्रहरूमा नियन्त्रित तापक्रम सेटिङहरू कायम राख्नुहोस्, प्रायः ठाउँलाई इन्सुलेट गर्ने र परिष्कृत HVAC प्रणालीहरू प्रयोग गर्ने।उन्नत शीतलन प्रणाली र अनुकूलित टर्निङ प्यारामिटरहरूले गर्मी उत्पादनलाई कम गर्छन्मेसिनिङको क्रममा। केही प्रणालीहरूले तापमान सेन्सर र क्षतिपूर्ति मोडेलहरू प्रयोग गरेर वास्तविक समयमा थर्मल त्रुटिहरूको भविष्यवाणी गर्न र सच्याउन उन्नत एल्गोरिदमहरू प्रयोग गर्छन्। उदाहरणका लागि, एक एयरोस्पेस फर्मले क्रायोजेनिक कूलिंग प्रयोग गरेर इन्कोनेल डिस्कहरूमा ±०.०१ मिमी परिशुद्धता हासिल गर्यो, जबकि क्र्याङ्कशाफ्ट निर्माताले मानक कूलिंगको साथ ०.०५ मिमी सहनशीलता भित्र भागहरू कायम राख्यो।
कम्पन ड्याम्पेनिङ मेकानिज्महरू
मेसिनिङको समयमा हुने कम्पनहरूले सतहको फिनिशलाई घटाउँछ, उपकरणको आयु घटाउँछ र भागको शुद्धतामा सम्झौता गर्छ। त्यसैले प्रभावकारी कम्पन ड्याम्पेनिङ संयन्त्रहरू महत्त्वपूर्ण छन्।अनुहार र टेपर सम्पर्क भएका उपकरण होल्डरहरू प्रयोग गर्दै कठोरतालाई उल्लेखनीय रूपमा बढाउँछर बकबक कम गर्छ। उच्च-परिशुद्धता र उच्च-क्ल्याम्पिङ बल वर्क-होल्डिङले भागको कम्पन हटाउँछ। लोब रेखाचित्रमा स्थिर क्षेत्रहरूमा मेसिनिङ गति र फिडहरू समायोजन गर्नाले पनि बकबक हटाउन सक्छ। यसमा गति बढाउँदै वा घटाउँदै चिप लोडलाई सावधानीपूर्वक व्यवस्थापन गर्नु समावेश छ। बाक्लो उपकरण श्याङ्कहरू प्रयोग गर्नाले वा सुरक्षित छेउबाट उपकरण विस्तार घटाउनाले कठोरता बढ्छ, विक्षेपन घटाउँछ, र कम्पन आवृत्तिलाई थप स्थिर क्षेत्रहरूमा सार्छ।एन्टी-भाइब्रेसन ड्याम्पिङ उपकरण ह्यान्डलहरू, उन्नत सामग्रीहरूसँग डिजाइन गरिएको, कम्पनहरू अवशोषित र नष्ट गर्दछ, उपकरणबाट वर्कपीसमा स्थानान्तरणलाई रोक्छ।
सीएनसी टर्निङ सेन्टरको लागि फुटप्रिन्ट र पसल ठाउँ
उत्पादन सुविधामा उपलब्ध भौतिक ठाउँले मेसिन छनोटमा उल्लेखनीय प्रभाव पार्छ। पसलहरूले मेसिनको पदचिह्न र यसको वरपरका आवश्यकताहरूलाई ध्यानपूर्वक विचार गर्नुपर्छ। यो योजनाले कुशल सञ्चालन र सुरक्षित काम गर्ने वातावरण सुनिश्चित गर्दछ।
मेसिनको आयाम र लेआउट
मेसिनको वास्तविक आयाम आफैंमा प्राथमिक चिन्ताको विषय हो। निर्माताहरूले लम्बाइ, चौडाइ र उचाइको बारेमा विस्तृत विवरणहरू प्रदान गर्छन्। पसलहरूले छनौट गरिएको मेसिन तोकिएको क्षेत्र भित्र फिट हुने कुरा सुनिश्चित गर्नुपर्छ। यसबाहेक, लेआउटमा चिप कन्भेयर, शीतलक ट्याङ्की र विद्युतीय क्याबिनेट जस्ता परिधीय उपकरणहरू समायोजन गर्नुपर्छ। एक इष्टतम लेआउटले कार्यप्रवाहलाई सहज बनाउँछ र अवरोधहरूलाई रोक्छ।
मर्मतसम्भारको लागि पहुँचयोग्यता
नियमित मर्मतसम्भार र मर्मतका लागि मेसिन वरिपरि पर्याप्त ठाउँ महत्त्वपूर्ण हुन्छ। प्राविधिकहरूलाई निरीक्षण, पार्टपुर्जा प्रतिस्थापन र समस्या निवारणको लागि मेसिनको सबै छेउमा स्पष्ट पहुँच चाहिन्छ। साँघुरो ठाउँहरूले मर्मतसम्भार समय लम्ब्याउन सक्छ र सुरक्षा जोखिम बढाउन सक्छ। सुरुदेखि नै मर्मतसम्भार पहुँचको लागि योजना बनाउनाले भविष्यका सेवा सञ्चालनहरूलाई सुव्यवस्थित बनाउँछ।
सामग्री ह्यान्डलिङ ठाउँ आवश्यकताहरू
मेसिन वरिपरि कुशल सामग्री ह्यान्डलिङले उत्पादकत्व र सुरक्षालाई प्रत्यक्ष असर गर्छ। पसलहरूलाई कच्चा पदार्थ लोड गर्न र तयार भागहरू अनलोड गर्न पर्याप्त क्लियरेन्स चाहिन्छ। न्यूनतम३६ इन्च (३ फिट)स्पष्ट मार्गहरूको लागि प्रायः आधारभूत रूपमा काम गर्दछ। ठूला वा लामो भागहरूको लागि, पसलहरूले ७ देखि ८ फिटको दूरी सिफारिस गर्छन्। यसले उपकरणहरू, उपकरण बक्सहरू, प्यालेटहरू र कार्टहरूलाई समायोजन गर्दछ, जसले गर्दा नियन्त्रणहरूसँग आकस्मिक सम्पर्क हुनबाट रोक्छ। एक प्रयोगकर्ताले विशेष रूपमा ठाउँ अधिकतम बनाउन र भागहरू लोड गर्न जिब क्रेनको प्रयोगलाई सहज बनाउन खराद र मिल बीच १० फिट छुट्याएको छ। अपरेटरको आवागमनको लागि विचार गर्दा, विशेष गरी ठूला व्यक्तिहरूको लागि, कम्तिमा ६ फिटको सुझाव दिन्छ। डाइ कार्ट जस्ता उपकरणहरूलाई भारी फिक्स्चरहरू साट्नको लागि ठाउँ दिन ७ देखि ८ फिट लाग्न सक्छ। पसलहरूले शीतलक ट्याङ्कीहरू हटाउने कुराको पनि हिसाब राख्नुपर्छ। तिनीहरूले सुरक्षाको लागि खरादको चक अपरेटरले छेउछाउको मेसिनमा उभिन सक्ने ठाउँसँग मेल खाँदैन भनी सुनिश्चित गर्नुपर्छ।
CNC टर्निङ सेन्टरको लागि बजेट र स्वामित्वको कुल लागत
एक व्यापक बजेट विश्लेषण प्रारम्भिक खरिद मूल्यभन्दा बाहिर फैलिएको छ। यसमा मेसिनको स्वामित्व र यसको जीवनकालभरि सञ्चालनसँग सम्बन्धित सबै लागतहरू समावेश छन्। यो कुल स्वामित्व लागत (TCO) ले अझ सटीक वित्तीय तस्वीर प्रदान गर्दछ।
प्रारम्भिक खरिद मूल्य
प्रारम्भिक खरिद मूल्यले मेसिनको लागि अग्रिम लगानीलाई प्रतिनिधित्व गर्दछ। यो लागत मेसिनको वर्ग, सुविधाहरू र क्षमताहरूको आधारमा उल्लेखनीय रूपमा भिन्न हुन्छ। खरीददारहरूले आफ्नो बजेटलाई आफ्नो उत्पादन आवश्यकताहरूसँग मिलाउनु पर्छ।
| सीएनसी लेथ मेसिन वर्ग | प्रारम्भिक खरिद मूल्य दायरा |
|---|---|
| बेन्चटप सीएनसी खराद | $५,००० - $२०,००० |
| मध्यम-दायरा उत्पादन खराद | $३०,००० - $१००,००० |
| बहु-स्पिन्डल वा स्विस-प्रकारको CNC खराद | $१००,००० – $३००,०००+ |
यी तथ्याङ्कहरूले उपलब्ध विकल्पहरूको विस्तृत दायरालाई चित्रण गर्छन्। पसलको विशिष्ट आवश्यकताहरूले उपयुक्त लगानी स्तर निर्धारण गर्दछ।
सञ्चालन लागत र दक्षता
सञ्चालन लागतले प्रारम्भिक खरिदभन्दा बाहिरका चलिरहेका खर्चहरू समेट्छ। यसमा ऊर्जा खपत, उपकरणहरू, मर्मतसम्भार र श्रम समावेश छन्। एक कुशल मेसिनले यी आवर्ती लागतहरूलाई कम गर्छ। आधुनिक मेसिनहरूमा प्रायः ऊर्जा बचत गर्ने कम्पोनेन्टहरू हुन्छन्, जसले बिजुलीको बिल घटाउँछ। उच्च-गुणस्तरको टूलिङ लामो समयसम्म टिक्छ, प्रतिस्थापन आवृत्ति घटाउँछ। नियमित मर्मतसम्भारले महँगो ब्रेकडाउन रोक्छ र मेसिनको आयु बढाउँछ। कुशल सञ्चालनले प्रति भाग श्रम घण्टा पनि घटाउँछ, समग्र खर्चलाई अझ कम गर्छ।
पुनर्विक्रय मूल्य र मूल्यह्रास
समयसँगै मेसिनहरूको मूल्य घट्दै जान्छ, जसको अर्थ तिनीहरूको मूल्य घट्छ। यद्यपि, केही मेसिनहरूले अरू भन्दा राम्रो मूल्य कायम राख्छन्। पुनर्विक्रय मूल्यलाई असर गर्ने कारकहरूमा निर्माताको प्रतिष्ठा, मेसिनको मर्मत इतिहास, र यसको प्राविधिक सान्दर्भिकता समावेश छ। बलियो सेवा सञ्जाल भएको सम्मानित ब्रान्डमा लगानी गर्नाले प्रायः राम्रो पुनर्विक्रय मूल्य निम्त्याउँछ। उचित मर्मतसम्भारले मेसिनको अवस्थालाई पनि सुरक्षित राख्छ, जसले गर्दा भविष्यका खरीददारहरूका लागि यो अझ आकर्षक हुन्छ। खरीददारहरूले आफ्नो लगानी निर्णय गर्दा दीर्घकालीन मूल्य र सम्भावित मूल्यह्रासलाई विचार गर्नुपर्छ।
तपाईंको CNC टर्निङ सेन्टरको लागि सेवा र समर्थन
मेसिनको अपटाइमलाई अधिकतम बनाउन र दीर्घकालीन उत्पादकता सुनिश्चित गर्न प्रभावकारी सेवा र समर्थन सर्वोपरि हुन्छ। खरीददारहरूले ग्राहक सन्तुष्टि र स्थानीय सहयोगको उपलब्धताप्रति निर्माताको प्रतिबद्धताको मूल्याङ्कन गर्नुपर्छ।
निर्माता प्रतिष्ठा र विश्वसनीयता
विश्वसनीयताको लागि निर्माताको प्रतिष्ठाले मेसिनको दीर्घकालीन कार्यसम्पादन र पसलको सञ्चालन निरन्तरतालाई प्रत्यक्ष असर गर्छ। बलियो ट्र्याक रेकर्ड भएका कम्पनीहरूले प्रायः उत्कृष्ट उत्पादनहरू र समर्थन प्रदान गर्छन्। उदाहरणका लागि, DMG MORI ले ९५% ग्राहक अवधारण दरको गर्व गर्दछ, जसले उच्च सन्तुष्टि जनाउँछ। Haas Automation ले यसको विश्वसनीयता र प्रयोगमा सहजताको कारणले १०,००० भन्दा बढी अमेरिकी कार्यशालाहरूबाट विश्वास कमाउँछ। Hermle ले ९५% भन्दा बढी ग्राहक सन्तुष्टि पनि प्राप्त गर्दछ। यी मेट्रिक्सले निरन्तर रूपमा भरपर्दो मेसिनरी र उत्कृष्ट खरिद पछि हेरचाह प्रदान गर्ने निर्माताहरूलाई हाइलाइट गर्दछ।
स्थानीय सेवा उपलब्धता
महँगो उत्पादन ढिलाइ कम गर्न स्थानीय सेवा उपलब्धता महत्त्वपूर्ण छ। प्राविधिकहरूबाट द्रुत प्रतिक्रिया समयले मेसिनहरू छिटो सञ्चालनमा फर्कने सुनिश्चित गर्दछ।
| प्राथमिकता स्तर | प्रतिक्रिया समय (सामान्य) |
|---|---|
| प्राथमिकता १ (महत्वपूर्ण) | २-४ घण्टा |
| प्राथमिकता २ (उच्च) | ४-८ घण्टा |
| प्राथमिकता ३ (मध्यम) | अर्को व्यावसायिक दिन |
| प्राथमिकता ४ (न्यून) | २-५ कार्य दिन |
उत्पादन लाइन निर्भरता भएका उत्पादन सुविधाहरूलाई प्रायः २-घण्टा प्रतिक्रिया समयको ग्यारेन्टी सहित २४/७ कभरेज चाहिन्छ। मेथड्स मेसिनले सेवाको लागि द्रुत प्रतिक्रिया समयलाई जोड दिन्छ, अमेरिकामा आधारित एजेन्ट कल सेन्टर मार्फत २४/७ प्रत्यक्ष प्राविधिक सहयोग प्रदान गर्दछ। अनुभवी प्राविधिकहरू उत्तर अमेरिकाभरि क्षेत्रीय कार्यालयहरूमा तैनाथ छन्। यद्यपि, सेवाको गुणस्तर फरक हुन सक्छ। एक प्रयोगकर्ताले मर्मत कम्पनीबाट बेल्ट प्रतिस्थापनको लागि ९-दिनको पर्खाइको रिपोर्ट गरे। अर्को प्रयोगकर्ताले धेरै घण्टा टाढा अवस्थित भए पनि, आफ्नो हास, माजाक र मोरी मेसिनहरूको लागि लगभग सधैं अर्को दिन सेवा प्राप्त गर्ने उल्लेख गरे।
वारेन्टी र प्राविधिक सहयोग
वारेन्टी र उपलब्ध प्राविधिक सहयोग बुझ्दा लगानी सुरक्षित हुन्छ। नयाँ मेसिनहरूको लागि मानक वारेन्टी अवधि सामान्यतया एक देखि तीन वर्षसम्म हुन्छ, जुन निर्माता र मोडेल अनुसार फरक हुन्छ। यी वारेन्टीहरूले सामान्यतया सामग्री र कारीगरीमा रहेका दोषहरूलाई समेट्छन्, जसमा प्रायः भागहरू र श्रम, कार्यसम्पादन ग्यारेन्टीहरू, र प्राविधिक सहयोगमा पहुँच समावेश हुन्छ। खरिदको लागि विस्तारित वारेन्टी विकल्पहरू बारम्बार उपलब्ध हुन्छन्। वारेन्टीले के कभर गर्छ र यसले के बहिष्कार गर्छ भन्ने सहित विशिष्ट सर्तहरू बुझ्नु महत्त्वपूर्ण छ। प्रमुख समर्थन प्रस्तावहरूमा समावेश छन्:
- योग्य प्राविधिक सहयोग र द्रुत सेवामा पहुँच।
- मेसिनलाई अद्यावधिक र कुशल राख्न सफ्टवेयर अपडेट र समर्थन समावेश गर्ने।
- डाउनटाइम कम गर्न साइटमा सेवा र मर्मतको उपलब्धता।
सीएनसी टर्निङ सेन्टरको साथ स्वचालन र भविष्यको विस्तार
मेसिन खरिद गर्दा स्वचालन र भविष्यको विस्तार क्षमताहरूलाई विचार गर्नु महत्त्वपूर्ण छ। यी सुविधाहरूले पसलको लगानी वर्षौंसम्म सान्दर्भिक र उत्पादक रहन्छ भन्ने सुनिश्चित गर्दछ। तिनीहरूले व्यवसायहरूलाई परिवर्तनशील उत्पादन मागहरू र प्राविधिक प्रगतिहरूमा अनुकूलन गर्न अनुमति दिन्छन्।
रोबोटिक एकीकरण सम्भावना
रोबोटिक एकीकरणले उत्पादकता र दक्षतालाई उल्लेखनीय रूपमा बढाउँछ। रोबोटहरूले उपलब्धि हासिल गर्छन्±०.०५ मिमी दोहोरिने क्षमता, २४/७ उत्पादन सक्षम पार्छ र मेसिनको उपयोग ३०% ले बढाउँछ। विशेष ग्रिपरहरू भएका छ-अक्ष रोबोटहरूले ८० किलोग्रामसम्मको भार ह्यान्डल गर्छन्। तिनीहरू म्यानुअल विधिहरू भन्दा २-२.५ गुणा छिटो सञ्चालन गर्छन्। यसले लोडिङ र अनलोडिङ समयलाई ६०% सम्म घटाउँछ। उन्नत CNC वेल्डिङ रोबोटहरूले ±०.१ मिमी शुद्धता प्रदान गर्दछ। तिनीहरूले दोष दरहरू ४०-५०% ले घटाउँछन् र उत्पादन गति ३०-३५% ले बढाउँछन्। दृष्टि प्रणाली भएका रोबोटहरूले ±०.०२ मिमी दोहोरिने क्षमताको साथ सटीक एसेम्बली गर्छन्। तिनीहरूले लचिलो फिक्स्चरहरू मार्फत सेटअप समयलाई ७०% सम्म घटाउँछन्। सामग्री लोडिङ, उपकरण परिवर्तनहरू, र पार्ट अनलोडिङको लागि रोबोटिक स्वचालनले उपकरणको उपयोगलाई ५२% बाट ८२% भन्दा बढीमा बढाउन सक्छ। यसले ३०% सुधार प्रतिनिधित्व गर्दछ। CNC मेसिनहरूसँग एकीकरणले प्रति पार्ट औसत चक्र समय २५% ले घटाउन सक्छ। यसले महत्त्वपूर्ण उत्पादकता लाभहरू निम्त्याउँछ। निरन्तर, त्रुटि-रहित पार्ट ह्यान्डलिङ र स्वचालित प्रमाणीकरणले स्क्र्याप दरहरू लगभग ८% ले घटाउँछ। रोबोटहरूले दोहोरिने, शारीरिक रूपमा माग गर्ने, र खतरनाक कार्यहरू पनि ह्यान्डल गर्छन्। यसले मानव कामदारहरूलाई थप जटिल भूमिकाहरूको लागि मुक्त गर्दछ रकार्यस्थल सुरक्षा सुधार गर्छ.
बार फिडर अनुकूलता
बार फिडर अनुकूलता स्वचालनको अर्को प्रमुख पक्ष हो। बार फिडरले स्वचालित रूपमा मेसिनमा कच्चा पदार्थ आपूर्ति गर्दछ। यसले लामो समयसम्म निरन्तर, ध्यान नदिई सञ्चालन गर्न सक्षम बनाउँछ। पसलहरूले रातभर वा अफ-आवरको समयमा उत्पादन चलाउन सक्छन्। यसले मेसिनको उपयोग र थ्रुपुटलाई अधिकतम बनाउँछ। बार फिडरहरूले म्यानुअल सामग्री लोडिङको आवश्यकतालाई हटाएर श्रम लागत घटाउँछन्। तिनीहरूले स्थिर सामग्री प्रवाह कायम राखेर निरन्तर भाग गुणस्तर पनि सुनिश्चित गर्छन्।
अपग्रेडको लागि मोड्युलर डिजाइन
मोड्युलर डिजाइन सिद्धान्तहरूले भविष्यका स्तरोन्नतिहरूको लागि अनुमति दिन्छ। यसले यी विशेष मेसिनहरूलाईभविष्यको प्रमाणमोड्युलर डिजाइनहरूले सक्षम बनाउँछन्मेसिनरीको पुनर्गठनविशिष्ट परियोजना आवश्यकताहरूमा आधारित। तिनीहरूले आवश्यकता अनुसार प्रमुख कार्यक्षमताहरू एकीकृत गर्न लचिलोपन प्रदान गर्छन्। यी डिजाइनहरूले निश्चित कम्पोनेन्टहरूको सजिलो अपग्रेडलाई सहज बनाउँछन्। यो सम्पूर्ण मेसिनको प्रतिस्थापनको आवश्यकता बिना नै हुन्छ। यसले प्रविधिको प्रगतिसँगै मेसिनरी सान्दर्भिक रहन सुनिश्चित गर्दछ।
सीएनसी टर्निङ सेन्टरको ऊर्जा दक्षता र वातावरणीय प्रभाव
आधुनिक उत्पादनको लागि ऊर्जा दक्षता र वातावरणीय प्रभावलाई विचार गर्नु महत्त्वपूर्ण भएको छ। यी कारकहरूले सञ्चालन लागत र दिगोपनप्रति पसलको प्रतिबद्धता दुवैलाई प्रभाव पार्छन्। व्यवसायहरूले आफ्नो पारिस्थितिक पदचिह्नलाई कम गर्दै कुशलतापूर्वक प्रदर्शन गर्ने मेसिनहरू खोज्छन्।
बिजुली खपत र लागत
मेसिनको बिजुली खपतले सञ्चालन लागत र वातावरणीय प्रभावलाई प्रत्यक्ष असर गर्छ। आधुनिकसीएनसी मेसिनहरूप्रायः ऊर्जा बचत गर्ने कम्पोनेन्टहरू र बुद्धिमान ऊर्जा व्यवस्थापन प्रणालीहरू हुन्छन्। यी प्रणालीहरूले सञ्चालन र निष्क्रिय समयमा ऊर्जा प्रयोगलाई अनुकूलन गर्छन्। उच्च ऊर्जा दक्षता भएको मेसिन छनौट गर्नाले बिजुलीको बिल घट्छ र कार्बन उत्सर्जन कम हुन्छ। पसलहरूले विभिन्न मोडेलहरूको ऊर्जा आवश्यकताहरूको मूल्याङ्कन गर्नुपर्छ र तिनीहरूको दीर्घकालीन ऊर्जा खपतलाई विचार गर्नुपर्छ।
शीतलक व्यवस्थापन प्रणालीहरू
प्रभावकारी शीतलक व्यवस्थापन भनेकोआर्थिक रूपमा सचेत रणनीति। यसले महत्वपूर्ण लागत बचत र वातावरणीय लाभ प्रदान गर्दछ। उचित शीतलक विसर्जनले माटो र पानी प्रदूषण कम गर्दछ। यसले हानिकारक पदार्थहरूलाई पारिस्थितिक प्रणालीलाई दूषित गर्नबाट रोक्छ। यो अभ्यासले दिगो फोहोर व्यवस्थापन प्रविधिहरू मार्फत हानिकारक उत्सर्जनलाई पनि कम गर्दछ। शीतलक पुन: प्रयोगले प्राकृतिक स्रोतहरूको संरक्षण गर्दछ, कच्चा पदार्थको माग घटाउँछ।
उचित शीतलक व्यवस्थापनले आर्थिक फाइदा पनि प्रदान गर्दछ। यसले कुशल डिस्पोजल र रिसाइक्लिंग प्रणाली मार्फत फोहोर व्यवस्थापन लागत घटाउँछ। रिसाइक्लिंगले बरामद सामग्रीहरूबाट पनि राजस्व उत्पन्न गर्न सक्छ। यसबाहेक, यसले दिगो डिस्पोजल अभ्यास गर्ने कम्पनीहरूको लागि ब्रान्ड प्रतिष्ठा बढाउँछ। पसलहरूले वातावरणीय नियमहरू पूरा गर्छन्, फोहोर वातावरणीय कानूनहरूको पालना सुनिश्चित गर्छन्। यसले गैर-अनुपालनसँग सम्बन्धित कानुनी दण्ड र जरिवानाबाट बचाउँछ। सञ्चालन रूपमा, यसले कर्मचारीहरूको लागि जोखिम घटाएर कार्यस्थल सुरक्षा र स्वास्थ्यमा सुधार गर्दछ। यसले नवप्रवर्तन र प्राविधिक अपनाउन पनि प्रोत्साहन गर्दछ।
उचित शीतलक व्यवस्थापन भनेकोवातावरणीय प्रभाव र लागत न्यूनीकरण गर्न महत्त्वपूर्ण। यसले शीतलक सम्पको आयु लम्ब्याउँछ, बारम्बार प्रतिस्थापनको आवश्यकतालाई कम गर्छ। यसले मेसिनहरूलाई सहज रूपमा चलाएर कार्यस्थलको उत्पादकता बढाउँछ। यसले मेसिन गरिएका भागहरूको गुणस्तर सुधार गर्छ, राम्रो सतह फिनिश सुनिश्चित गर्छ। यसले लक्ष्य एकाग्रतालाई स्थिर पनि राख्छ, जसले गर्दा थप भरपर्दो मेसिनिङ कार्यसम्पादन हुन्छ। यसले सुरक्षित र स्वस्थ कार्य वातावरणलाई बढावा दिन्छ। यसले महँगो मेसिनिङ उपकरणहरूको सुरक्षा गर्छ र उपकरणको आयु बढाउँछ।फ्युजन कूलेन्ट सिस्टमको CO₂-आधारित प्योर-कट® CNC कूलिङ सिस्टमसफा विकल्प प्रदान गर्दछ। यो प्रणालीले शीतलन माध्यमको रूपमा सुपरक्रिटिकल CO₂ (scCO₂) प्रयोग गर्दछ। यसले वातावरणीय प्रभावलाई कम गर्छ, हानिकारक शीतलन फोहोर हटाउँछ, र निम्न माध्यमबाट सुरक्षा बढाउँछ:
- शून्य शीतलक फोहोर: scCO₂ प्रयोग पछि हानिरहित रूपमा वाष्पीकरण हुन्छ।
- कम ऊर्जा प्रयोग: Pure-Cut® लाई कम ऊर्जा चाहिन्छ।
- दिगो CO₂ स्रोत: प्रयोग गरिएको CO₂ सामान्यतया पुन: प्राप्त गरिन्छ।
फोहोर न्यूनीकरण रणनीतिहरू
प्रभावकारी फोहोर न्यूनीकरण रणनीतिहरू कार्यान्वयन गर्नेसामग्रीको खपत र विसर्जन लागत कम गर्छ। पसलहरूले धेरै प्रमाणित विधिहरू अपनाउन सक्छन्।
- नेस्टिङ सफ्टवेयर प्रयोग गर्नुहोस्: यसले प्रयोग नगरिएको ठाउँ कम गर्न पार्ट प्लेसमेन्टलाई स्वचालित बनाउँछ। यसले पाता धातुको स्क्र्याप, समय कटौती, उपकरणको घिसार र डिस्पोजल लागत घटाउँछ।
- नियर-नेट-आकार मेसिनिङमा स्विच गर्नुहोस्: यो अन्तिम भागसँग मिल्दोजुल्दो खाली ठाउँबाट सुरु हुन्छ। यसले हटाउनुपर्ने सामग्रीको मात्रा घटाउँछ, चक्र समय छोटो पार्छ, र उपकरणको आयु बढाउँछ।
- स्मार्ट टूलपाथहरू छनौट गर्नुहोस्: अनुकूली क्लियरिङ जस्ता रणनीतिहरूले सामग्री हटाउने कार्यलाई अनुकूलन गर्छन्। तिनीहरूले अनावश्यक चालहरू कम गर्छन् र हावा काट्नबाट रोक्छन्, स्क्र्याप र झर्ने कम गर्छन्।
- डायल इन फिड र गति: उचित समायोजनले खराब सतह फिनिश, सामग्री विकृति र अत्यधिक चिप उत्पादनलाई रोक्छ। यसले पुन: कार्य र डिस्पोजल भोल्युम घटाउँछ।
- काट्नु अघि नक्कल गर्नुहोस्: भर्चुअल परीक्षण कटहरू चलाउनाले सम्भावित त्रुटिहरू पहिचान गर्न र सच्याउन मद्दत गर्दछ। यसले सामग्रीको क्षति र पुन: कार्यलाई रोक्छ।
सीएनसी टर्निङ सेन्टरको अपरेटर तालिम र सुरक्षा सुविधाहरू
सञ्चालनको सहजता र सिकाइ वक्र
दCNC मेसिनिङको लागि सिक्ने कर्भ सुरुमा धेरै गाह्रो हुन सक्छ। यद्यपि, अभ्याससँगै यो अझ सहज हुँदै जान्छ। धेरै कारकहरूले यो जटिलतालाई प्रभाव पार्छन्। यसमा मेकानिकल र विद्युतीय प्रणालीहरूमा प्राविधिक ज्ञान, CAD/CAM प्रवीणता, G-कोड जस्ता प्रोग्रामिङ सीपहरू, र व्यावहारिक अनुभव समावेश छन्। आधुनिक नियन्त्रण प्रणालीहरूले यो प्रक्रियालाई सरल बनाउने लक्ष्य राख्छन्। उदाहरणका लागि,हेडेनहेन TNC7सहज र प्रयोगकर्ता-मैत्री इन्टरफेसको सुविधा छ। अपरेटरहरूले आफ्नो विशिष्ट मनपर्नेहरूसँग गृह स्क्रिनलाई अनुकूलित गर्न सक्छन्, जसले सिकाइ कर्भलाई कम गर्छ। निर्मित प्रक्रिया भिडियोहरूले प्रयोगकर्ताहरूलाई सरल कार्यहरू मार्फत मार्गदर्शन गर्दछ, जसले नयाँ अपरेटरहरूलाई छिटो गतिमा उठ्न मद्दत गर्दछ। त्यस्तै,भाइ नियन्त्रकयो हाससँग धेरै मिल्दोजुल्दो छ, जसले गर्दा हास अनुभव भएकाहरूका लागि यसलाई अनुकूलन गर्न सजिलो हुन्छ। ब्रदर स्पीडियोको लागि कागजात उत्कृष्ट र राम्रोसँग लेखिएको छ। स्पीडियो नियन्त्रण प्रयोग गर्न अत्यन्तै सजिलो छ। प्रयोगकर्ताहरू छिटो उठ्न र चलाउन सक्छन्। आधुनिक नियन्त्रणहरू सामान्यतया केही घण्टा भित्र उपकरणहरू सेटअप गर्ने, कार्य अफसेट गर्ने र कार्यक्रमहरू चलाउने जस्ता आधारभूत कार्यहरूको लागि सिक्न सजिलो हुन्छ।
प्रदान गरिएका प्रशिक्षण कार्यक्रमहरू
व्यापक प्रशिक्षण कार्यक्रमहरूनयाँ अपरेटरहरूको लागि आवश्यक छ। तालिमले आधारभूत CNC अवधारणाहरू, G-कोड प्रोग्रामिङ, र सिमुलेशनहरू समेट्नुपर्छ। यसमा CAD/CAM सफ्टवेयर, उपकरण चयन, ब्लुप्रिन्ट पठन, आवश्यक गणित, र भौतिक विज्ञान पनि समावेश छ। व्यावहारिक सीप विकासको लागि व्यावहारिक अनुभव महत्त्वपूर्ण छ। यसमा पर्यवेक्षित मेसिन सञ्चालन, सिम्युलेटर प्रयोग, र वास्तविक-विश्व परियोजना कार्य समावेश छ। अपरेटरहरूलाई समस्या निवारण र समस्या समाधानमा प्रशिक्षण चाहिन्छ। यसमा भविष्यवाणी गर्ने मर्मतसम्भार, मेसिन समस्याहरू पहिचान र समाधान गर्ने, अफसेटहरू समायोजन गर्ने, अलार्म कोडहरू बुझ्ने र समस्याहरू कहिले बढाउने भनेर जान्ने समावेश छ। सुरक्षा प्रोटोकलहरू पनि महत्त्वपूर्ण छन्। व्यापक तालिममा OSHA अनुपालन, मेसिन सुरक्षा, आपतकालीन रोक प्रक्रियाहरू, र चोटपटक रोक्नको लागि एर्गोनोमिक्स समावेश हुनुपर्छ। आधुनिक तालिममा उद्योग ४.० अवधारणाहरू, सिमुलेशन-आधारित वा भर्चुअल रियालिटी (VR) प्रशिक्षण, र हरियो उत्पादनमा मोड्युलहरू पनि समावेश छन्।
सुरक्षा इन्टरलक र गार्डहरू
मेसिन गार्डहरू सुरक्षा अवरोध वा उपकरणहरू हुन्जसले उपकरणका खतरनाक भागहरूलाई घेर्छ। तिनीहरूले चल्ने भागहरूसँग सम्पर्क हुनबाट रोक्छन्। OSHA ले विशिष्ट मेसिन गार्डिङ मापदण्डहरू प्रकाशित गर्दछ। तीन मुख्य प्रकारका मेसिन गार्डहरू अवस्थित छन्: फिक्स्ड गार्डहरू, इन्टरलकिङ गार्डहरू, र समायोज्य गार्डहरू। इन्टरलकिङ गार्डहरू, वा सुरक्षा इन्टरलकहरू, सुरक्षा संयन्त्रसँग जोडिएका चल अवरोधहरू हुन्। यो संयन्त्रले मेसिन खोल्दा रोक्छ। अन्य सुरक्षा सावधानीहरूमा हल्का पर्दा, सुरक्षा सम्पर्क म्याटहरू, र CNC मेसिन सुरक्षा गिलास समावेश छन्। आपतकालीन स्टप स्विचहरू (E-stops) ठूला रातो बटनहरू हुन् जसले मेसिनलाई द्रुत रूपमा बन्द गर्दछ। लकआउट/ट्यागआउट (LOTO) प्रक्रियाहरूले उपकरणहरूलाई भौतिक रूपमा डि-एनर्जाइज गर्दछ।अपरेटरहरूको लागि पूर्व-सञ्चालन निरीक्षण महत्त्वपूर्ण छसुरु गर्नु अघि, अपरेटरहरूले खुकुलो वा हराएको गार्ड, क्षतिग्रस्त केबल, खुकुलो फिक्स्चर, र सबै सुरक्षा सुविधाहरूको कार्यक्षमता जाँच गर्नुपर्छ।एएनएसआई ११.१९ (२०१०)सुरक्षाको लागि कार्यसम्पादन मापदण्ड प्रदान गर्दछ। यो मानक सबै मेसिन र उपकरणहरूमा लागू हुन्छ। यसले सुरक्षा मापदण्डहरूलाई सरल बनाउँछ।
कुनै पनि कुराको लागि व्यापक मूल्याङ्कन महत्त्वपूर्ण छसीएनसी टर्निङ सेन्टरखरिद। पसलहरूले प्रारम्भिक लागतभन्दा दीर्घकालीन मूल्य र लगानीको प्रतिफललाई प्राथमिकता दिनुपर्छ। यो रणनीतिक दृष्टिकोणले इष्टतम लगानी सुनिश्चित गर्दछ। छलफल गरिएका सबै कारकहरूलाई ध्यानपूर्वक विचार गर्नुहोस्। यो लगनशीलताले तपाईंको पसलको लागि सफल, उत्पादक अधिग्रहणतर्फ डोऱ्याउँछ, जसले आगामी वर्षहरूको लागि यसको क्षमताहरू बढाउँछ।
सोधिने प्रश्न
CNC टर्निङ सेन्टर र CNC खराद बीच के भिन्नता छ?
A सीएनसी खरादमुख्यतया घुमाउने कार्यहरू गर्दछ। CNC घुमाउने केन्द्रले अझ उन्नत क्षमताहरू प्रदान गर्दछ। यसमा प्रायः लाइभ टुलिङ, बहु अक्षहरू, र स्वचालन सुविधाहरू समावेश हुन्छन्। यी थपहरूले एकल सेटअपमा मिलिङ, ड्रिलिंग र ट्यापिङको लागि अनुमति दिन्छ।
CNC टर्निङ सेन्टरमा लाइभ टुलिङका मुख्य फाइदाहरू के के हुन्?
लाइभ टुलिङले टर्निङ सेन्टरको बहुमुखी प्रतिभालाई उल्लेखनीय रूपमा बढाउँछ। यसले मेसिनलाई मिलिङ, ड्रिलिङ र ट्यापिङ कार्यहरू गर्न अनुमति दिन्छ। यसले अर्को मेसिनमा पार्टपुर्जाहरू स्थानान्तरण गर्ने आवश्यकतालाई हटाउँछ। पसलहरूले ठूलो डिजाइन लचिलोपन प्राप्त गर्छन् र सेटअप समय घटाउँछन्।
CNC टर्निङ सेन्टरको लागि थर्मल स्थिरता किन महत्त्वपूर्ण छ?
शुद्धता कायम राख्नको लागि थर्मल स्थिरता महत्त्वपूर्ण छ। मेसिनका कम्पोनेन्टहरू सञ्चालनको क्रममा तताउँदा विस्तार हुन्छन्। यो विस्तारले आयामी परिवर्तनहरू निम्त्याउँछ। प्रभावकारी शीतलन प्रणाली र क्षतिपूर्ति मोडेलहरूले यी प्रभावहरूलाई कम गर्छन्। तिनीहरूले निरन्तर भाग गुणस्तर सुनिश्चित गर्छन्।
CNC टर्निङ सेन्टरको लागि कुल स्वामित्व लागत (TCO) को अर्थ के हो?
TCO ले मेसिनको आयुभरि सम्बन्धित सबै लागतहरू समावेश गर्दछ। यो प्रारम्भिक खरिद मूल्यभन्दा बाहिर जान्छ। यसले ऊर्जा, उपकरण र मर्मतसम्भार जस्ता सञ्चालन लागतहरू समेट्छ। TCO ले श्रम, मूल्यह्रास, र सम्भावित पुनर्विक्रय मूल्यलाई पनि विचार गर्दछ।
पोस्ट समय: डिसेम्बर-१२-२०२५