


पातलो पर्खाल भएको ट्यूबको लागि सेन्टर ड्राइभ लेथ
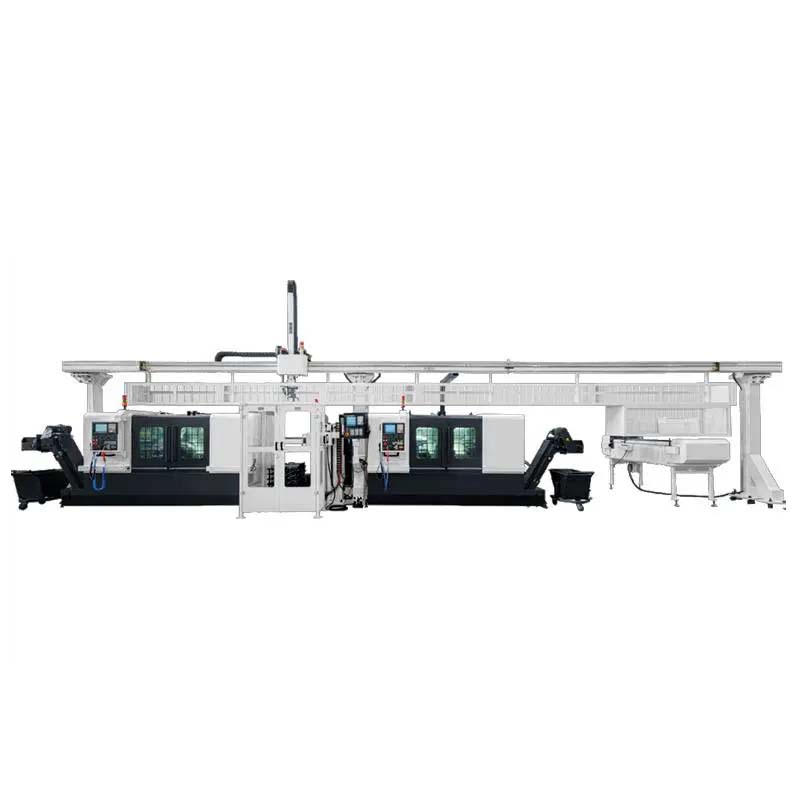
पातलो पर्खाल भएको ट्यूब र ट्यूब पार्ट्स
प्रविधि समाधान
१. पातलो पर्खाल भएका बेलनाकार भागहरूको प्रशोधनको प्रक्रिया विश्लेषण
पातलो पर्खाल भएको ट्यूब र ट्यूब भागहरू मेसिनिङमा सधैं गाह्रो बिन्दु भएको छ। उदाहरणका लागि: पेट्रोलियम मेसिनरी ड्रिलिंगमा प्रयोग हुने पर्फोरेटिङ उपकरणको पर्फोरेटिङ गन बडी, डाउनहोल शक अवशोषकको भित्री र बाहिरी खोल, तेल पम्प प्रोटेक्टरको भित्री र बाहिरी खोल, प्रिन्टिङ मेसिनरीको प्रिन्टिङ ड्रम, कपडा मेसिनरीको स्पिनिङ ड्रम, ट्रान्समिसन मेसिनरी कन्भेयर रोलर, डाउन-द-होल ड्रिलिंग र ब्लास्टिङ उपकरण
बाहिरी आवरण, आदिमा, अवश्य पनि, सैन्य वा नागरिक गोलीका गोलाहरू पनि समावेश छन्।
१.१ विशिष्ट भागहरू
पर्फोरेटिङ बन्दुकको संरचना: पर्फोरेटिङ बन्दुकका मुख्य घटकहरू बन्दुकको शरीर, बन्दुकको टाउको, बन्दुकको पुच्छर, केन्द्र जोड, विस्फोट सहायक उपकरण, सिलिङ रिङ र कार्ट्रिज होल्डर हुन्। शूटिंग बन्दुकको आधारभूत कार्यसम्पादन आवश्यकताहरू। आकारको ऊर्जा पर्फोररेटरको मुख्य असर भागको रूपमा, पर्फोरेटिङ बन्दुकको सबैभन्दा आधारभूत कार्यसम्पादन यसको मेकानिकल शक्ति हो। जब यसको मेकानिकल गुणहरू पूरा हुन्छन्, तब मात्र आकारको ऊर्जा पर्फोररेटरलाई डाउनहोल पर्फोरेशनको समयमा सम्भावना र सुरक्षाको ग्यारेन्टी गर्न सकिन्छ।
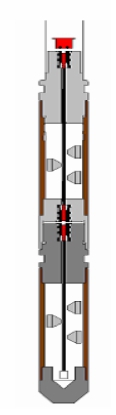
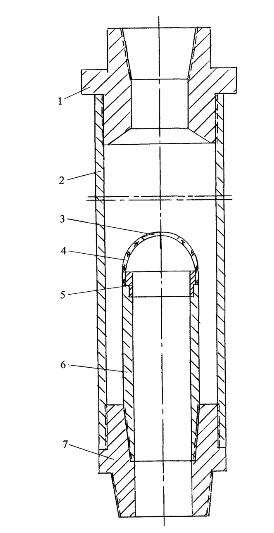
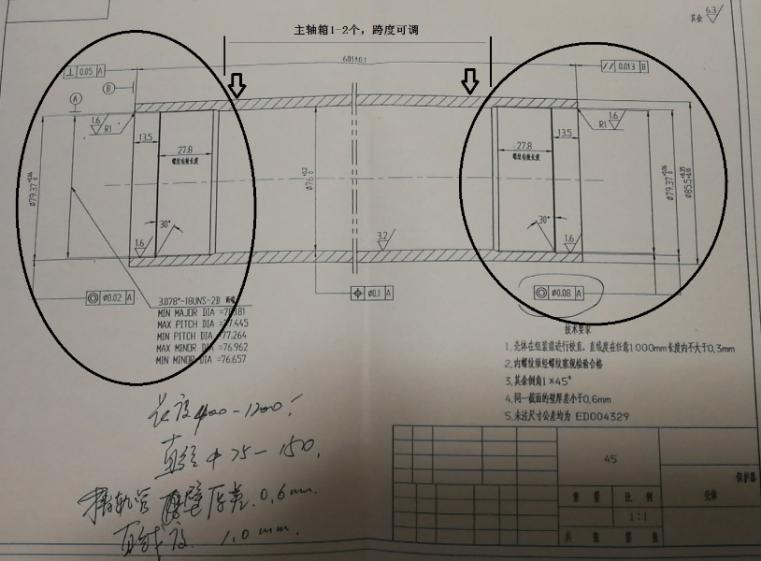
तेल पम्प रक्षक
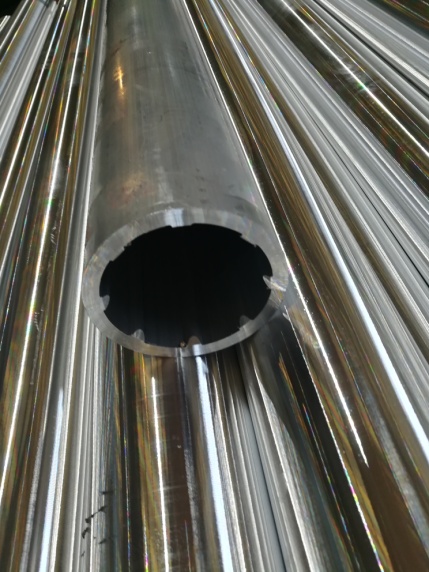
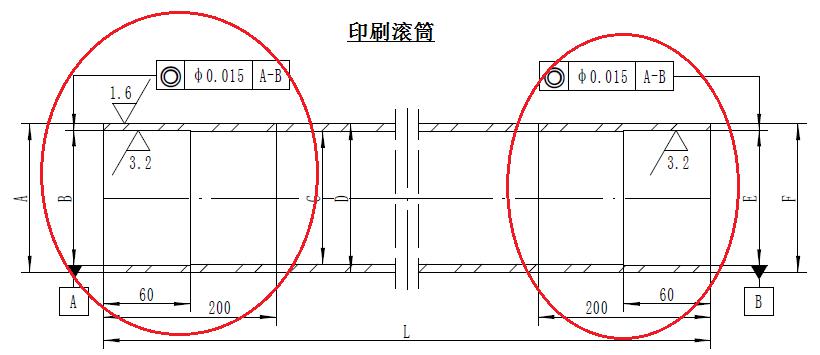
सिलिन्डर छाप्ने काम
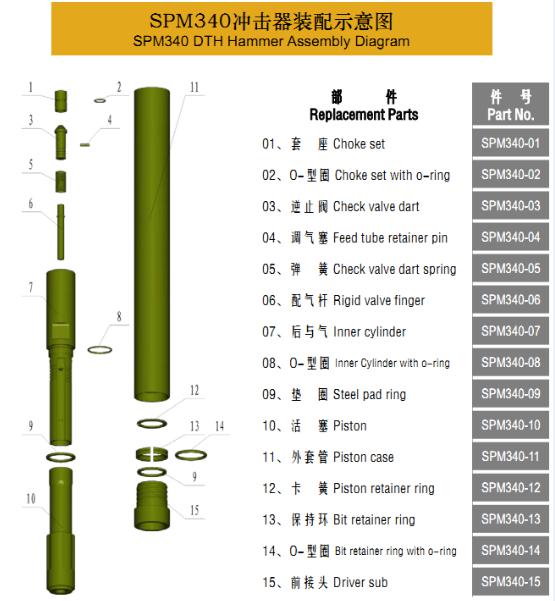
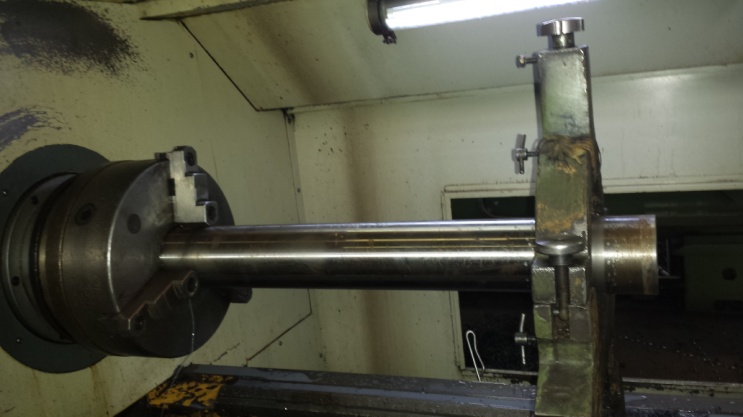
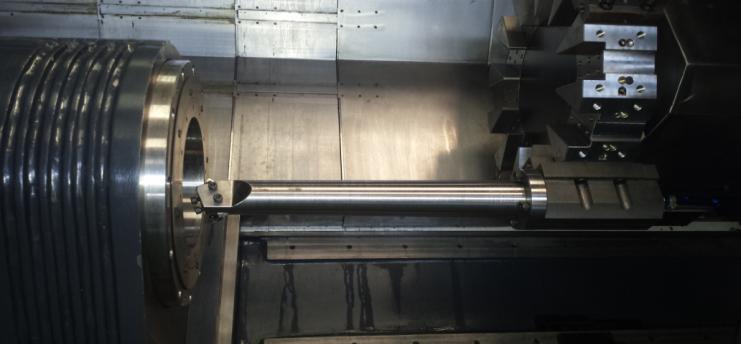
नयाँ र पुरानो इम्प्याक्टर शेल प्रशोधन प्रविधिको तुलना
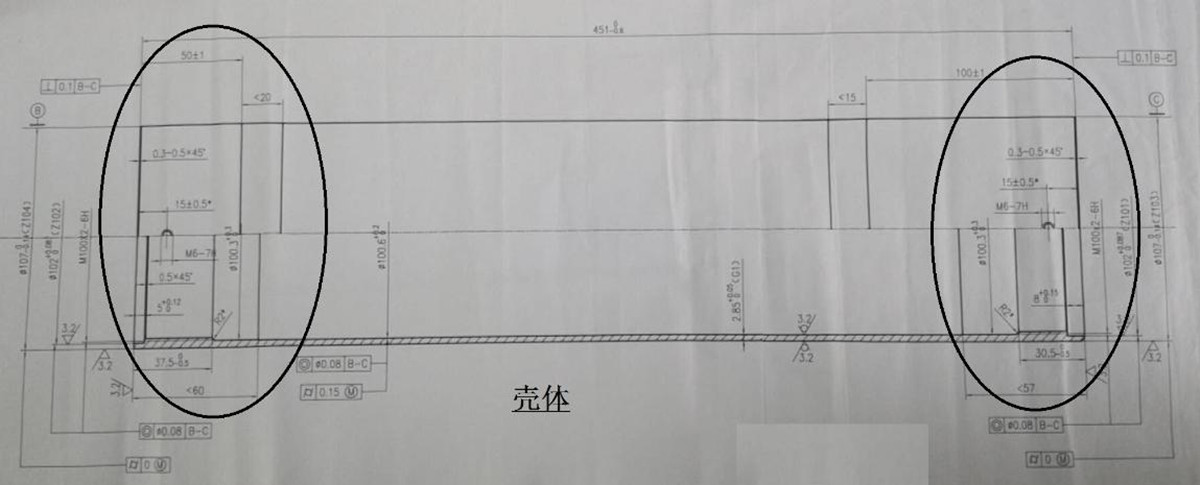
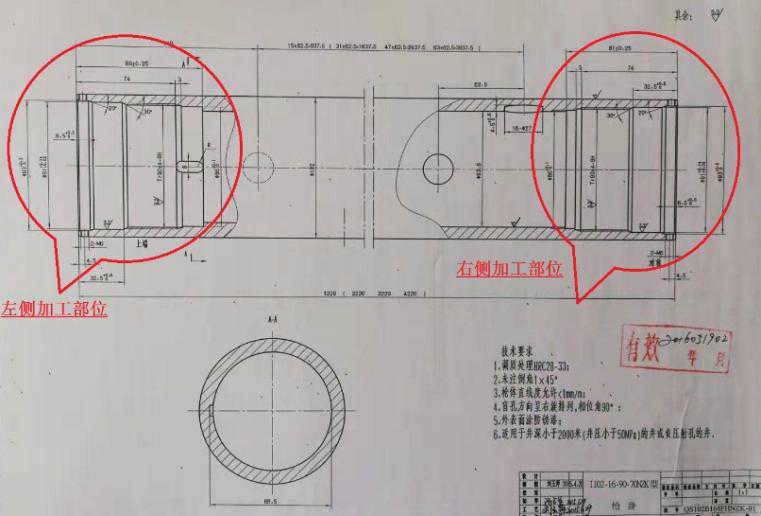
यस प्रकारका भागहरूमा एउटा कुरा समान छ: रोलिङ वा स्पिनिङद्वारा बनाइएका पातलो-भित्ता भएका पाइपहरू मुख्यतया दुवै छेउमा प्रशोधन गरिन्छ, भित्री प्वाल स्टप (एसेम्बलीको लागि), भित्री प्वाल धागो (जडानको लागि), सानो बाहिरी घेरा, बाहिरी धागो (यदि आवश्यक छ भने), भित्र र बाहिर खाली सिप्स र च्याम्फर।
१.२. प्रक्रिया विश्लेषण।
१) परम्परागत प्रशोधन प्रविधि:
सामान्यतया, खरादको एउटा छेउ क्ल्याम्पिङको लागि प्रयोग गरिन्छ, र अर्को छेउले कारको भित्री प्वाल र केन्द्र फ्रेम माथि राख्न टेलस्टक प्रयोग गर्दछ, त्यसपछि केन्द्र फ्रेमलाई समर्थन गर्न प्रयोग गर्दछ, र त्यसपछि यस छेउको भित्री प्वाल, कारको अन्तिम अनुहार, र बाहिरी घेरा घुमाउन आवश्यक पर्ने मेसिनिंगलाई राम्रोसँग बोर गर्दछ। भागहरू, वा घुमाउन र घुमाउन आवश्यक पर्ने क्ल्याम्पिङ भागहरू।
वर्कपीस यू-टर्न: भित्री सपोर्ट वा बाहिरी क्ल्याम्प सिलिन्डर बडी, वर्कपीसलाई कस्ने टेलस्टक, कार सेन्टर फ्रेम सकेट, सेन्टर फ्रेम सपोर्ट, भित्री प्वाललाई पुन: बोरिङ गर्ने, कारको अन्तिम अनुहार, बाहिरी घेरा।
यदि सिलिन्डरको दुबै छेउमा रहेका भित्री प्वालहरूको समाक्षीयता थोरै बढी छ भने, प्रशोधन धेरै पटक दोहोर्याउन सकिन्छ।
२) डबल-एन्ड सीएनसी लेथ प्रशोधन प्रविधि प्रयोग गर्दै:
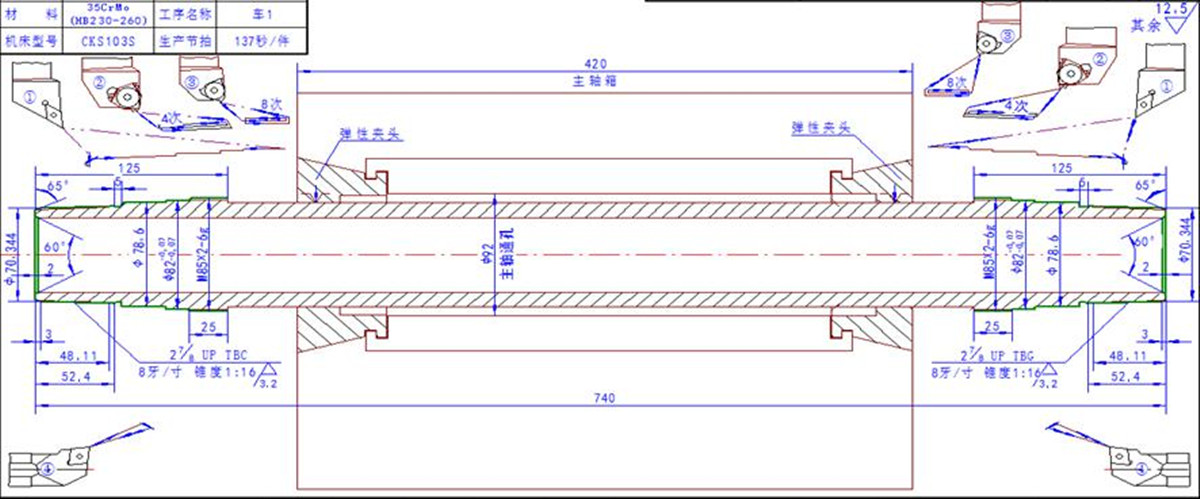
माथिको सामग्रीको प्रशोधन एउटै क्ल्याम्पिङमा पूरा गर्न सकिन्छ, र दुवै छेउहरू एकै समयमा प्रशोधन गर्न सकिन्छ, जसले मेसिन उपकरणहरूको संख्या मात्र घटाउँदैन, तर प्रक्रिया प्रवाह र सामग्री ह्यान्डलिङलाई पनि छोटो बनाउँछ, र उत्पादन दक्षतामा धेरै सुधार गर्दछ। दुवै छेउहरू एकै समयमा प्रशोधन गरिएको हुनाले, वर्कपीसको समाक्षीयता पनि विश्वसनीय रूपमा ग्यारेन्टी गरिएको छ।
विशेष गरी: वर्कपीसको लम्बाइमा निर्भर गर्दै, वर्कपीसको बाहिरी सर्कल क्ल्याम्प गर्न एक वा दुई हेडस्टकहरू प्रयोग गर्न सकिन्छ। हेडस्टकको क्ल्याम्पिङ व्यास र क्ल्याम्पिङ चौडाइ वर्कपीसको व्यास र लम्बाइ अनुसार निर्धारण गरिन्छ। दुई ८/१२-स्टेसन रोटरी बुर्जहरू एकैसाथ दुबै छेउमा अन्तिम अनुहार, भित्री प्वाल र बाहिरी सर्कल प्रशोधन गर्छन्। स्थापना गर्न सकिने उपकरणहरूको संख्या पर्याप्त भएकोले, यसले जटिल भागहरूको एक-पटक प्रशोधन आवश्यकताहरू पूरा गर्न सक्छ।
यदि यस क्रममा मेसिन टूलको बाहिरी क्ल्याम्पिङ भाग प्रशोधन गर्न आवश्यक छ भने, बाहिरी सर्कल घुमाउन वा पीस्न वर्कपीसको दुबै छेउमा रहेका भित्री प्वालहरूलाई डबल-टप गर्न मेसिन टूल प्रयोग गर्नुहोस्।
बाहिरी घेरालाई पहिले नै पिस्न सेन्टरलेस ग्राइन्डर प्रयोग गर्ने ग्राहकहरू पनि छन्, र त्यसपछि प्रक्रिया आवश्यकताहरू पूरा गर्न दुवै छेउमा भित्री प्वालहरू र अन्तिम अनुहारहरू प्रशोधन गर्न डबल-एन्ड CNC लेथ प्रयोग गर्छन्।
३) डबल-एन्ड CNC खरादहरूद्वारा प्रशोधन गरिएका बेलनाकार भागहरूको केसहरू:
① प्रिन्टिङ मेसिनरी सिलिन्डर प्रशोधन गर्दै, SCK208S मोडेल चयन गर्नुहोस् (डबल स्पिन्डल बक्स प्रयोग गरेर)।
②SCK309S मोडेल (एकल हेडस्टक) कारको केन्द्रीय एक्सल प्रशोधन गर्न प्रयोग गरिन्छ।
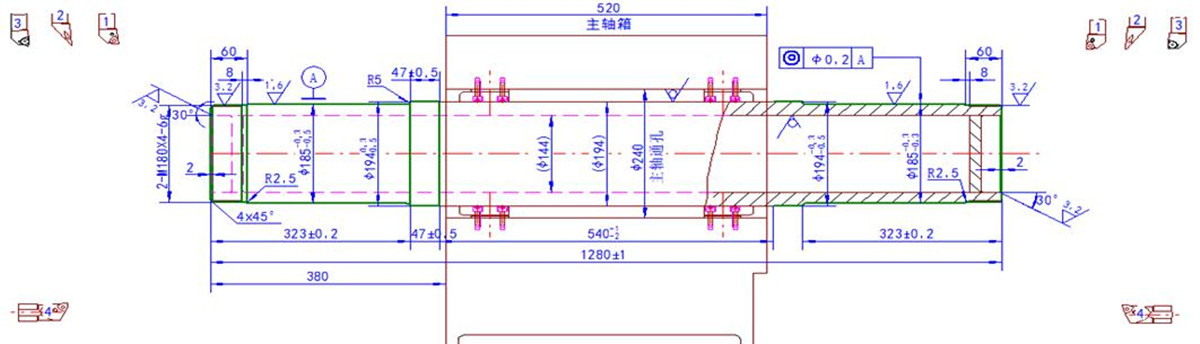
③SCK105S मोडेल सैन्य पातलो पर्खाल भएका ट्यूबहरू प्रशोधन गर्न प्रयोग गरिन्छ।
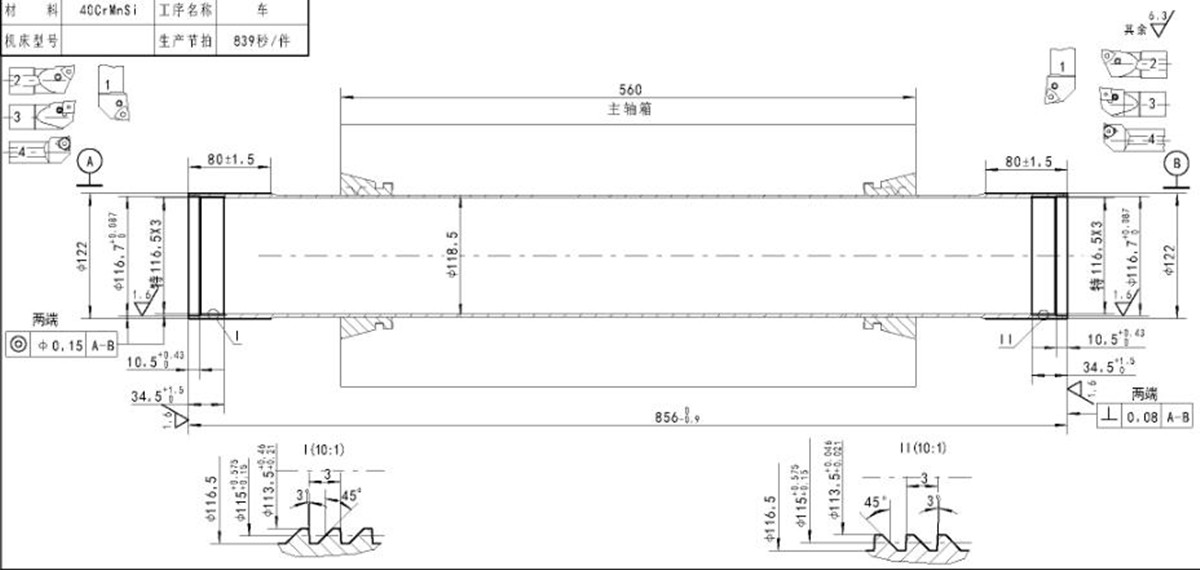
④सैन्य पातलो पर्खाल भएका ट्यूबहरू प्रशोधन गर्न, SCK103S मोडेल चयन गर्नुहोस्।
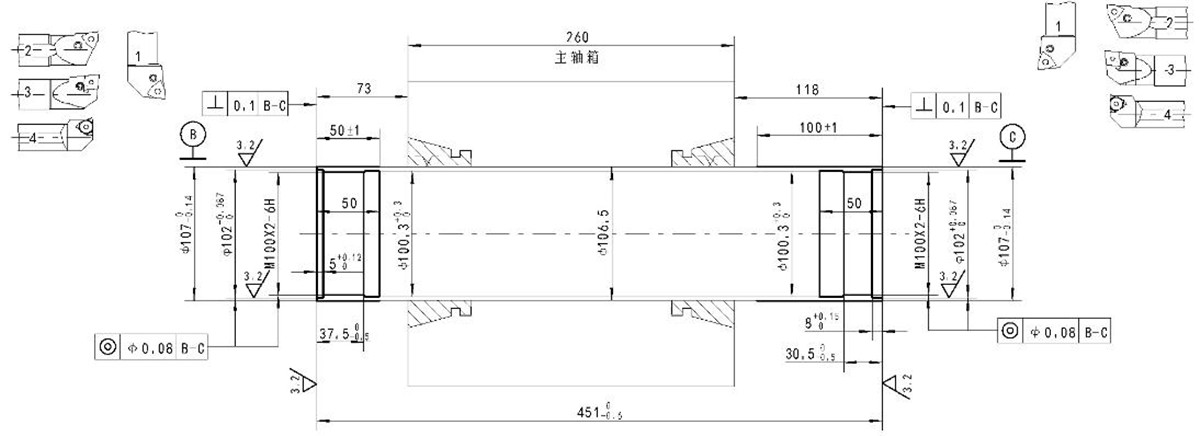
⑤ SCK105S मोडेल पेट्रोलियम मेसिनरीको तेल पाइप प्रशोधनको लागि चयन गरिएको छ।
SCK शृङ्खला डबल-एन्ड CNC खराद परिचय
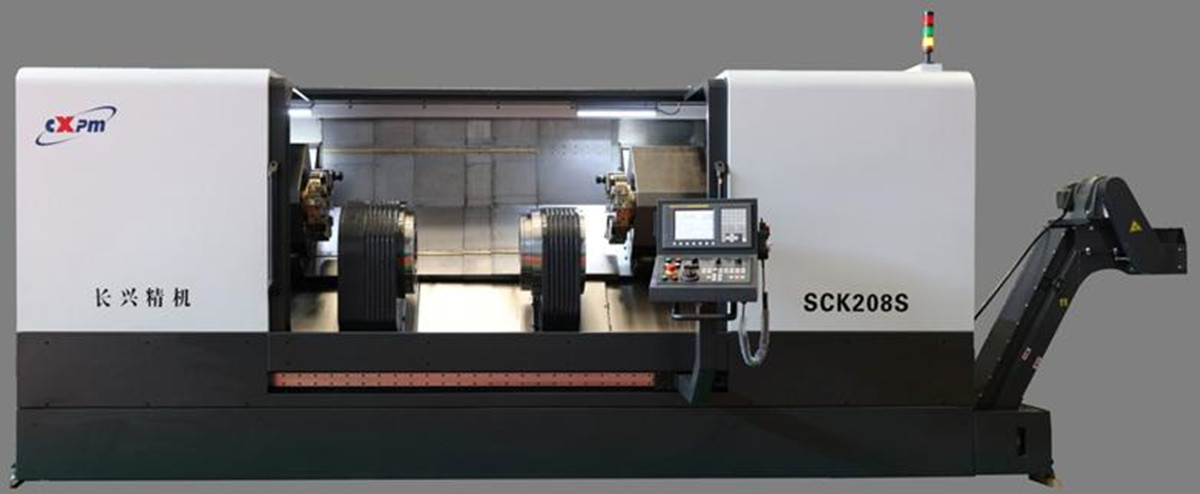
■ डबल-एन्ड सतह विशेष सीएनसी लेथ एक प्रकारको उच्च-दक्षता र उच्च-परिशुद्धता उन्नत उत्पादन उपकरण हो। यसले एकै क्ल्याम्पिङमा वर्कपीसको दुई छेउको बाहिरी सर्कल, अन्त्य अनुहार र भित्री प्वाल एकैसाथ पूरा गर्न सक्छ। भागहरूलाई दुई पटक क्ल्याम्प गर्ने र घुमाउने परम्परागत प्रक्रियाको तुलनामा, यसमा उच्च उत्पादन दक्षता, राम्रो समाक्षीयता र प्रशोधित भागहरूको उच्च परिशुद्धताका फाइदाहरू छन्।
हाल, १० भन्दा बढी प्रकारका मोडेलहरू छन्, क्ल्याम्पिङ व्यास: φ५-φ२५० मिमी, प्रशोधन लम्बाइ: १४०-३००० मिमी; यदि यो विशेष रूपमा ट्यूब शेल भागहरूको लागि विचार गरिन्छ भने, क्ल्याम्पिङ व्यास φ४०० मिमी पुग्न सक्छ।
■ सम्पूर्ण मेसिनमा ४५० झुकेको बेड लेआउट छ, जसमा राम्रो कठोरता र सुविधाजनक चिप हटाउने क्षमता छ। मध्यवर्ती ड्राइभ र क्ल्याम्पिङ प्रकार्य भएको स्पिन्डल बक्स बेडको बीचमा व्यवस्थित गरिएको छ, र स्पिन्डल बक्सको दुबै छेउमा दुईवटा उपकरण विश्रामहरू व्यवस्थित गरिएका छन्।
■दोहोरो-च्यानल नियन्त्रण प्रणाली प्रयोग गरेर, दुई उपकरण विश्रामहरूलाई एकै समयमा वा छुट्टाछुट्टै स्पिन्डलसँग जोड्न सकिन्छ ताकि भागको दुवै छेउको एकैसाथ प्रशोधन वा क्रमिक प्रशोधन पूरा गर्न सकियोस्।
■प्रत्येक सर्वो फिड अक्षले उच्च-शान्त बल स्क्रू अपनाउँछ, र लोचदार युग्मन सिधै जोडिएको हुन्छ, कम आवाज, उच्च स्थिति सटीकता र उच्च दोहोरिने स्थिति सटीकता संग।
■विभिन्न वर्कपीसहरूको प्रशोधन लम्बाइ अनुसार, १-२ वटा मध्यवर्ती ड्राइभ हेडस्टकहरू सुसज्जित गर्न सकिन्छ। ती मध्ये, बायाँ मुख्य स्पिन्डल बक्स फिक्स गरिएको छ, र दायाँ सब स्पिन्डल बक्स सर्वो मोटरद्वारा संचालित छ जसले बल स्क्रूलाई Z दिशामा सार्न मद्दत गर्दछ। यसले छोटो भागहरूको प्रशोधन पूरा गर्न क्ल्याम्प गर्न मुख्य हेडस्टक मात्र प्रयोग गर्न सक्छ; यसले लामो भागहरूको प्रशोधन पूरा गर्न एकसाथ क्ल्याम्प गर्न दुई हेडस्टकहरू पनि प्रयोग गर्न सक्छ।
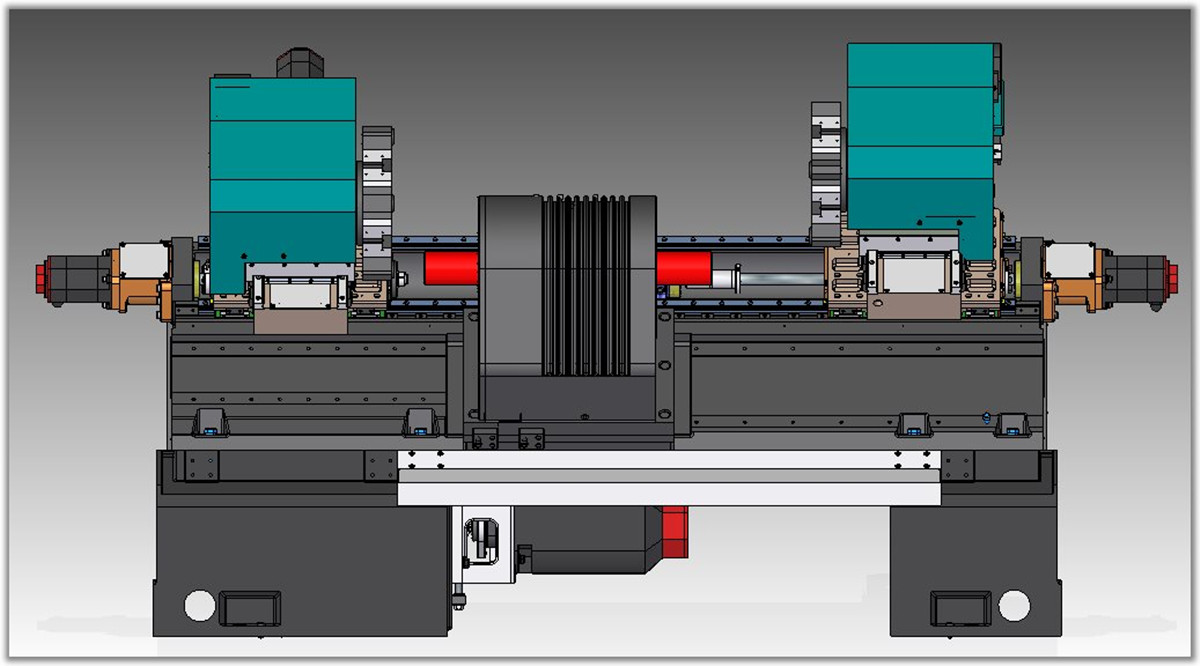

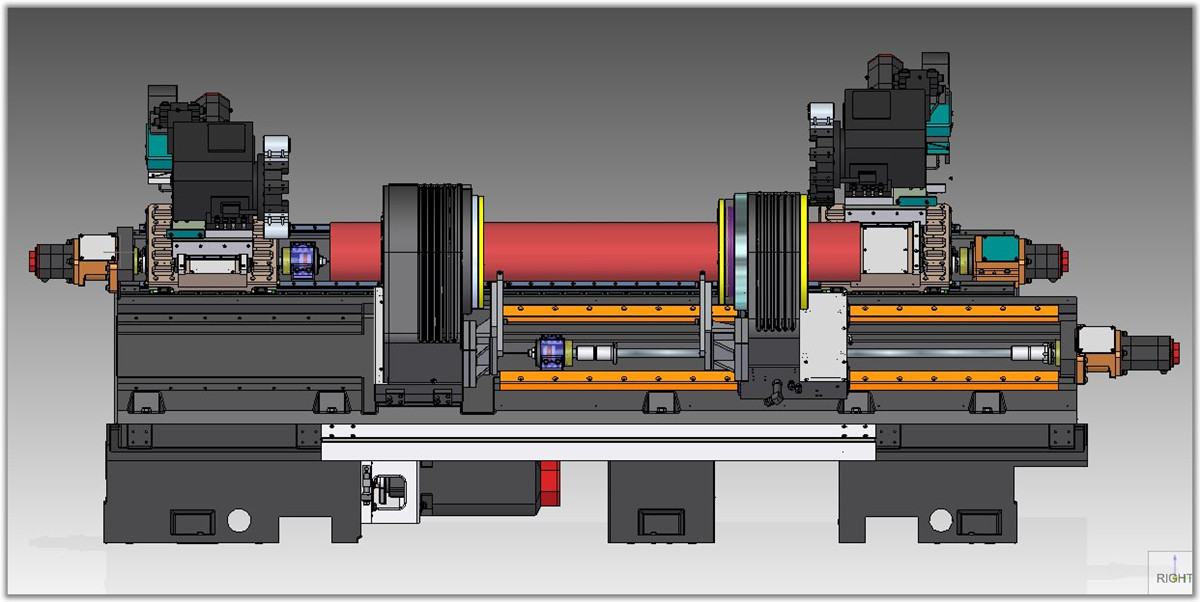
■ स्पिन्डल बक्सले स्पिन्डल प्रणालीका पाँच घटकहरू, क्ल्याम्पहरू, क्ल्याम्पिङ सिलिन्डर, तेल वितरण प्रणाली र ड्राइभिङ उपकरणलाई कम्प्याक्ट संरचना र भरपर्दो सञ्चालनको साथ एकीकृत गर्दछ। क्ल्याम्पिङ उपकरणहरू सबै हाइड्रोलिक रूपमा संचालित छन्, र क्ल्याम्पिङ बलले अधिकतम टर्निङ टर्कको आवश्यकताहरू पूरा गर्न सक्छ।
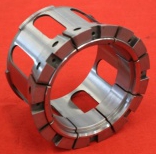
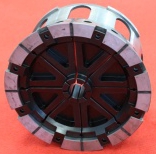
■ स्पिन्डल बक्समा फिक्स्चरहरू जडान गरिएका छन्। फिक्स्चरको संरचनामा मध्य क्ल्याम्प र दुई छेउको क्ल्याम्प भएको कोलेट प्रकार, र मध्य क्ल्याम्प र दुई छेउको क्ल्याम्प जब समावेश छ।
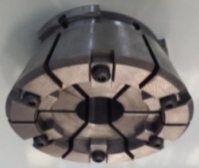
पातलो-पर्खाल भएका बेलनाकार भागहरूलाई क्ल्याम्प गर्ने सजिलो विकृति विशेषताहरूलाई ध्यानमा राख्दै, कोलेट क्ल्याम्पहरू सामान्यतया प्रयोग गरिन्छ। क्ल्याम्पहरू सिलिन्डर पिस्टनद्वारा संचालित हुन्छन् ताकि चक खुकुलो वा क्ल्याम्पिंग महसुस गर्न तिनीहरूलाई लोचदार रूपमा विकृत बनाइयोस्। इलास्टिक चकको विकृति २-३ मिमी (व्यास) हुन्छ। चकले भागको क्ल्याम्पिंग भागलाई सम्पूर्ण परिधि दिशामा क्ल्याम्प गर्दछ, क्ल्याम्पिंग बल एकरूप हुन्छ, र भागको विकृति सानो हुन्छ। जब भाग क्ल्याम्पिंग भागको सतह शुद्धता राम्रो हुन्छ, त्यहाँ उच्च क्ल्याम्पिंग शुद्धता हुनेछ। एकै समयमा, भागहरूको उचित ओभरह्याङ बनाउन भागहरूको विकृति कम गर्नु आवश्यक छ।
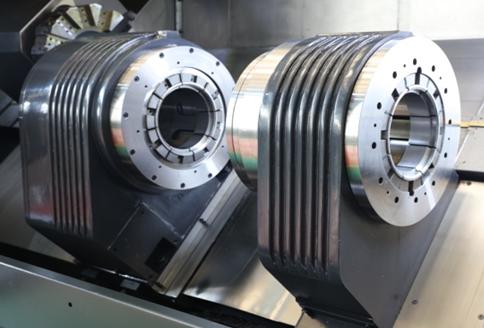
■ जब भागहरूको व्यास ठूलो हुन्छ, समायोजन गर्ने पंजा चक संरचनामा स्थापना गर्न सकिन्छ। समायोजन गर्ने पंजा नरम पंजा हो, जुन क्ल्याम्पको भित्री व्यासमा फिक्स गरिएको हुन्छ। प्रयोग गर्नु अघि, यसमा उच्च क्ल्याम्पिङ शुद्धता र छिटो र सजिलो प्रतिस्थापन हुन्छ।
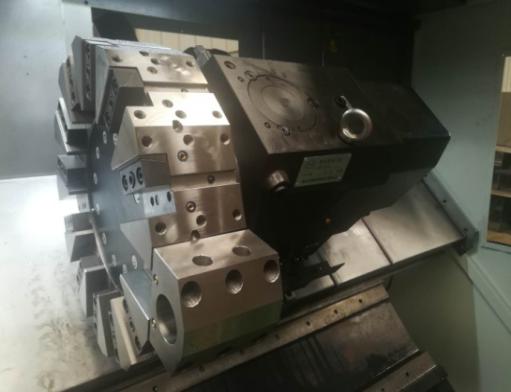
■ मेसिनले मोड्युलर डिजाइन अपनाउँछ, र प्रयोगकर्ताको आवश्यकता अनुसार विभिन्न संरचना, कन्फिगरेसन र कार्यात्मक संयोजनहरू हुन सक्छ। उपकरण पोस्टको लागि धेरै विकल्पहरू छन्, जस्तै पङ्क्ति उपकरण प्रकार, बुर्ज प्रकार र पावर बुर्ज। भागको दुबै छेउको एकैसाथ वा अनुक्रमिक प्रशोधन पूरा गर्न दुई उपकरण विश्रामहरूलाई एकै समयमा वा छुट्टाछुट्टै स्पिन्डलमा लिङ्क गर्न सकिन्छ।
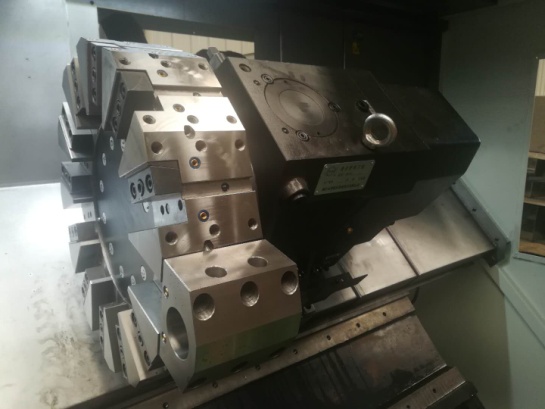
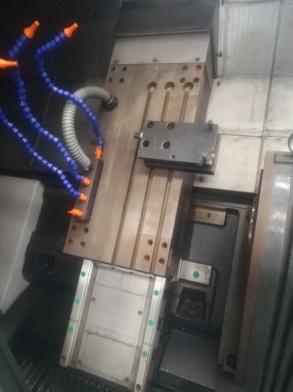
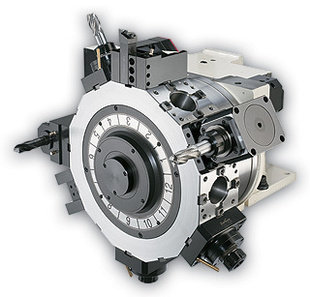
उपकरण होल्डर संयोजन: डबल उपकरण होल्डर; डबल पङ्क्ति उपकरण; पावर उपकरण होल्डर; बायाँ पङ्क्ति उपकरण + दायाँ उपकरण होल्डर; बायाँ उपकरण होल्डर + दायाँ पङ्क्ति उपकरण।
■ मेसिन उपकरण पूर्ण रूपमा बन्द र सुरक्षित छ, स्वचालित स्नेहन र स्वचालित चिप हटाउने उपकरणहरूले सुसज्जित छ, राम्रो सुरक्षा प्रदर्शन, सुन्दर उपस्थिति, सजिलो सञ्चालन र सुविधाजनक मर्मतसम्भारको साथ।
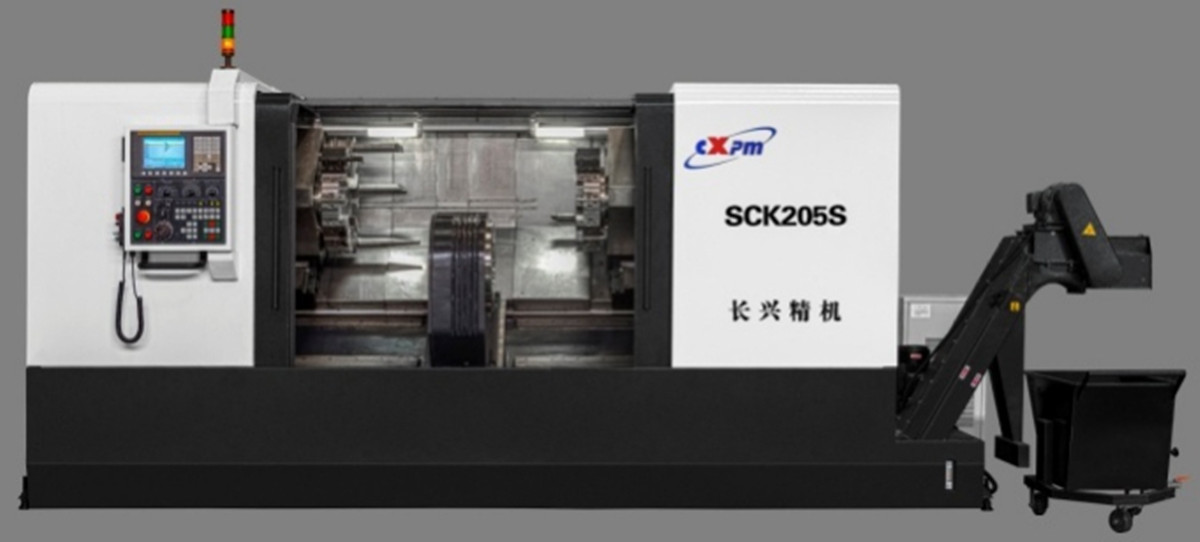
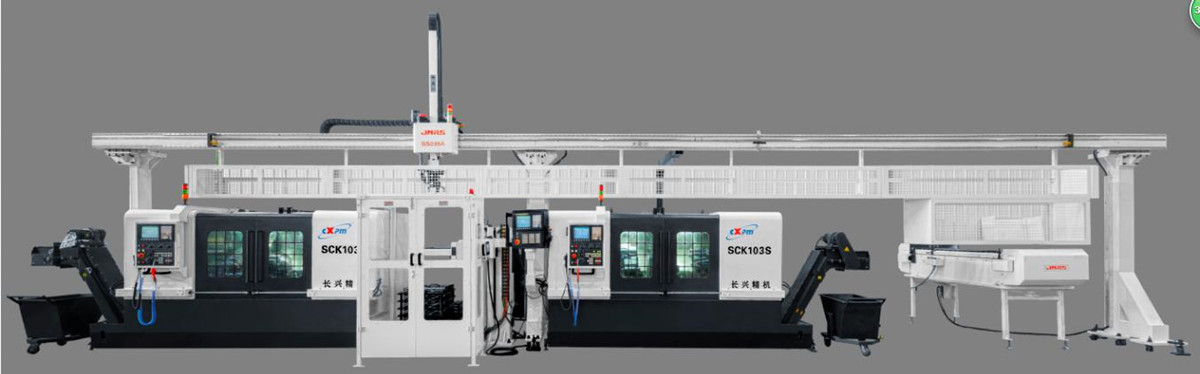
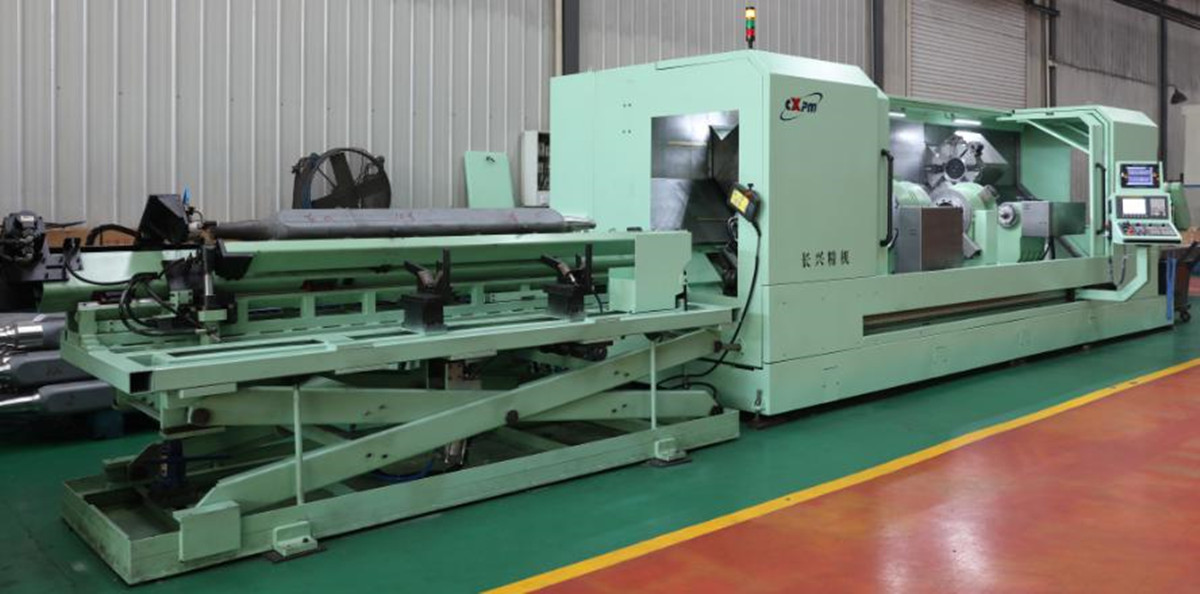
■ मेसिन उपकरणलाई सपोर्टिङ फ्रेम, लोडिङ र अनलोडिङको लागि सहायक उपकरण, र स्वचालित लोडिङ र अनलोडिङ उपकरणले सुसज्जित गर्न सकिन्छ। भिडियो र मेसिन फोटोहरू हेर्नुहोस्।
उत्पादन कोटिहरु
-

VC शृङ्खला उच्च कठोरता CNC मेसिनिङ केन्द्र wi...
-

HP शृङ्खला तेर्सो चल्ने स्तम्भ लिनियर गाइड...
-

HT शृङ्खला तेर्सो चल्ने स्तम्भ रेखीय गाइड...
-

VS शृङ्खला चार-ट्र्याक हेभी ड्युटी CNC मेसिनिङ सी...
-

उच्च कठोरता भएको V शृङ्खला CNC मेसिनिङ केन्द्र
-

X श्रृंखला डबल स्तम्भ CNC मेसिनिङ केन्द्र
-

तेर्सो ५-अक्ष CNC मेसिनिङ सेन्टर TKG1600
-

सीएनसी ठाडो घुमाउने र मिलिङ कम्पोजिट सेन्ट...
-

हाई स्पीड सीएनसी मेसिनिङ सेन्टर जीएम सिरिज
-

हाई स्पीड सीएनसी मिलिङ जीटी शृङ्खला
-

डुअल-स्पिन्डल सीएनसी लेथ SK32
-

पाङ्ग्राको लागि CNC ठाडो मेसिनिङ केन्द्र RFTV510...